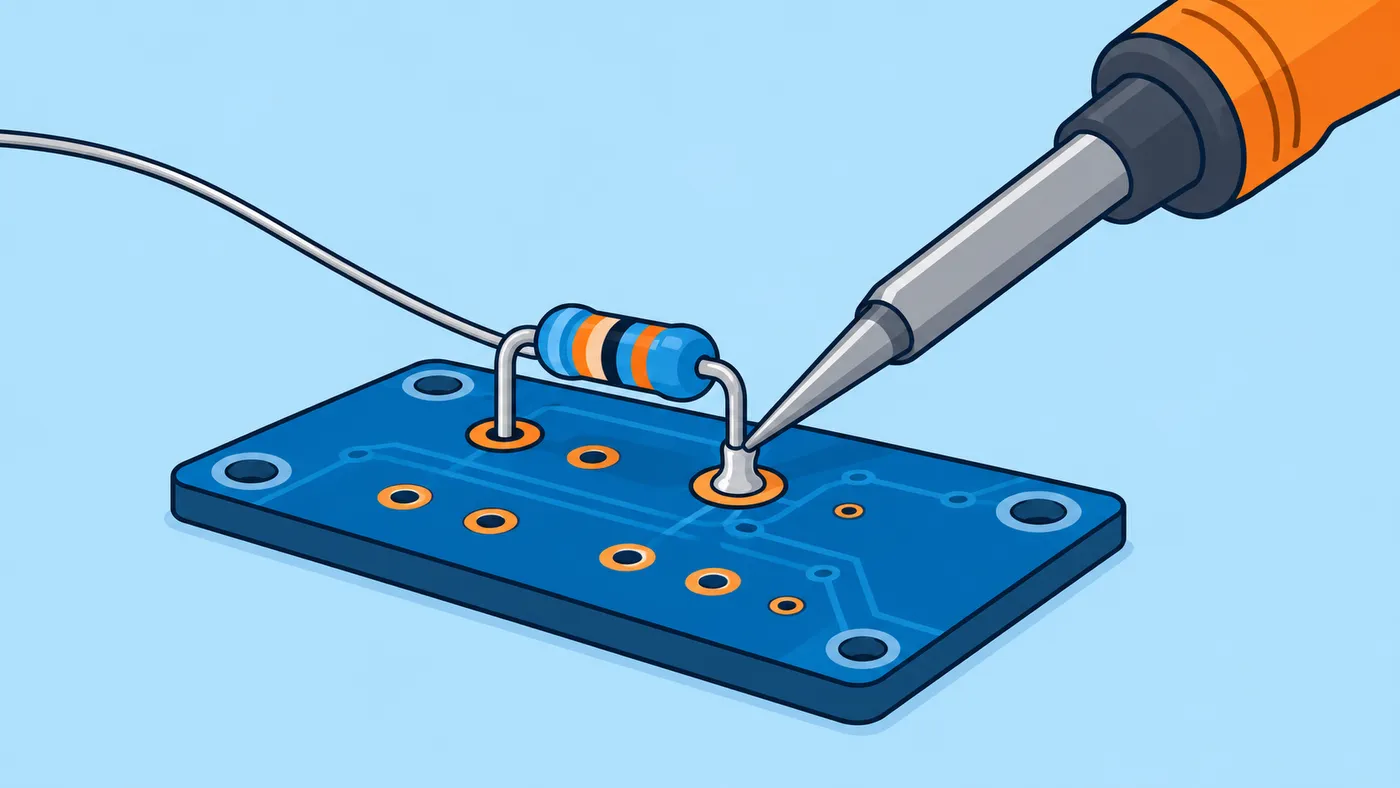
Soldar componentes de inserción (through-hole, los que tienen patas que atraviesan la placa) es la primera habilidad práctica de cualquier aficionado a la electrónica. En esta guía verás qué temperatura usar, qué estaño elegir, la técnica paso a paso, cómo reconocer una soldadura fría y cómo desoldar, además de las medidas de seguridad básicas.
En resumen
- Calienta a la vez el pad y la pata durante 1–2 segundos y aporta el estaño a la unión, no a la punta.
- Temperatura de partida: 320–350 °C con estaño con plomo y 340–380 °C sin plomo.
- Una buena soldadura es cóncava, como un pequeño volcán, y moja pad y pata por igual.
- Trabaja con ventilación, gafas y lávate las manos al terminar.
Material necesario
| Herramienta | Para qué | Recomendación |
|---|---|---|
| Soldador con control de temperatura | Fundir el estaño | Estación de 40–80 W regulable |
| Punta | Transmitir el calor | Cincel de 2–3 mm para inserción |
| Estaño con núcleo de flux | Unir pata y pad | 0,5–1 mm de diámetro |
| Flux adicional | Limpiar óxido y facilitar que fluya el estaño | Rotulador o gel no-clean |
| Esponja húmeda o lana de latón | Limpiar la punta | La lana de latón enfría menos la punta |
| Soporte | Dejar el soldador con seguridad | Imprescindible |
| Alicates de corte | Cortar las patas sobrantes | Corte a ras |
| Malla y/o bomba desoldadora | Retirar estaño | Las dos son útiles |
Un soldador sin regulación de temperatura puede servir para empezar, pero suele calentar de más y oxida la punta rápidamente.
Estaño con plomo o sin plomo
| Con plomo (Sn63/Pb37 o Sn60/Pb40) | Sin plomo (SAC305: Sn96,5/Ag3/Cu0,5) | |
|---|---|---|
| Punto de fusión | 183 °C (Sn63/Pb37, eutéctico) | 217–220 °C |
| Temperatura de punta habitual | 320–350 °C | 340–380 °C |
| Facilidad | Fluye mejor, más fácil para aprender | Más exigente, moja peor |
| Aspecto final | Brillante | Más mate y granulado |
| Salud | Contiene plomo: lavarse las manos | Sin plomo, pero el flux también desprende humos |
En la Unión Europea, la directiva RoHS restringe el plomo en los aparatos que se comercializan, pero el estaño con plomo sigue vendiéndose para reparación y uso aficionado.
Para aprender, el Sn63/Pb37 es el más agradecido: funde a una temperatura concreta y solidifica de golpe, lo que reduce las soldaduras frías por mover la pieza.
Sobre la temperatura
Los valores anteriores son un punto de partida. Una pata fina sobre un pad pequeño necesita menos; un conector grande o una pista de masa ancha, más. Si el estaño tarda más de 3–4 segundos en fundir, sube la temperatura o usa una punta más gruesa, en lugar de mantener el soldador apoyado más tiempo.
Demasiada temperatura también es un problema: quema el flux antes de que actúe, oxida la punta y puede despegar los pads de la placa.
El flux: por qué es importante
El flux elimina la capa de óxido de las superficies metálicas y permite que el estaño «moje» y fluya. El estaño para electrónica ya lleva flux en su interior, pero se consume en segundos.
Añadir flux extra ayuda mucho en:
- Pads viejos u oxidados.
- Retocar una soldadura ya hecha.
- Desoldar con malla.
El flux no-clean puede dejarse en la placa; el resto conviene limpiarlo con alcohol isopropílico.
Técnica paso a paso
Preparación
- Enciende el soldador y espera a que alcance la temperatura.
- Estaña la punta: funde un poco de estaño en ella y límpiala en la esponja o la lana de latón. Debe quedar brillante.
- Inserta el componente en la placa. Dobla ligeramente las patas por detrás para que no se caiga.
- Asegúrate de que la placa no se mueve: usa un soporte, pinzas o cinta.
Soldar cada pata
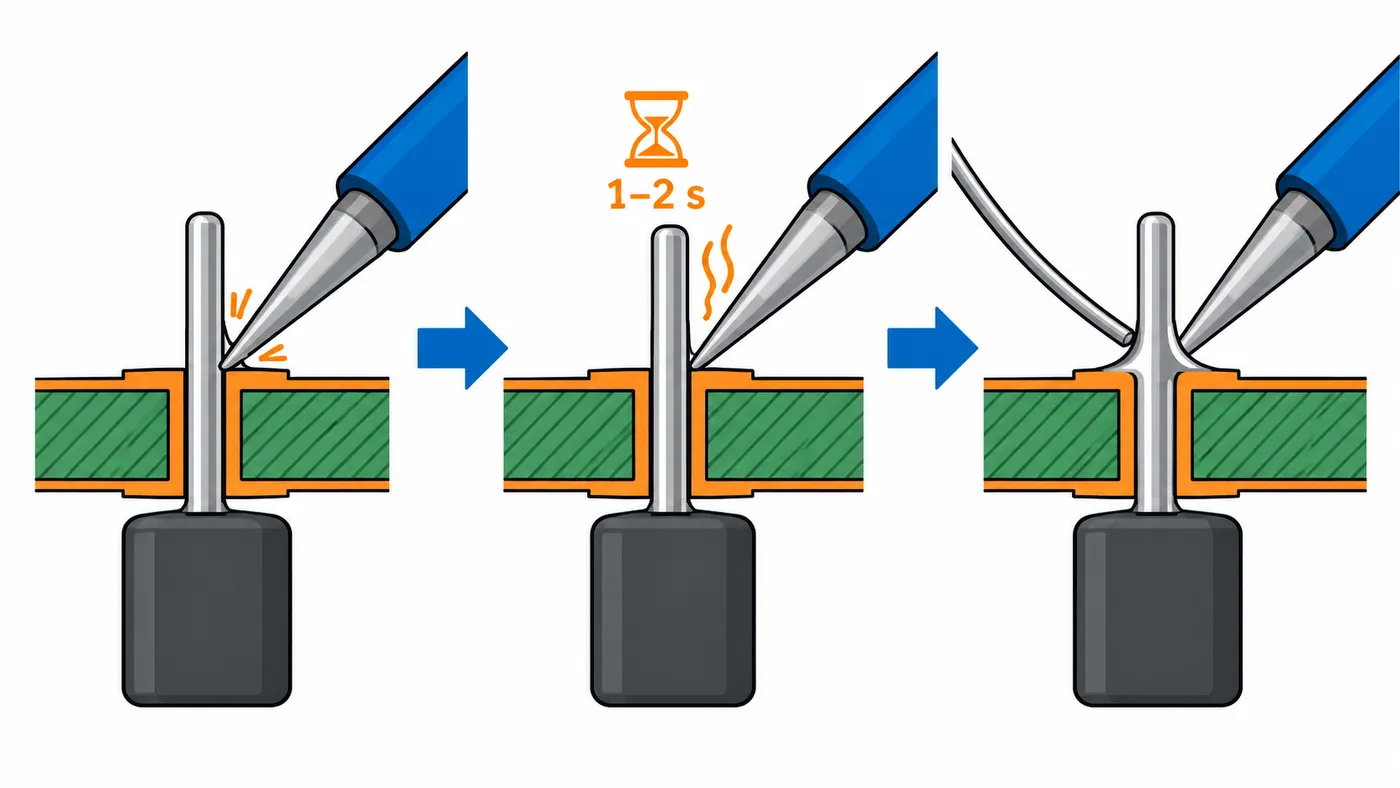
- Apoya la punta de forma que toque a la vez el pad (el anillo de cobre) y la pata del componente.
- Espera 1–2 segundos para que ambos se calienten.
- Acerca el estaño a la unión, en el lado opuesto a la punta, no a la punta directamente. Si pad y pata están calientes, el estaño fundirá y fluirá alrededor.
- Aporta la cantidad justa: hasta formar un cono que cubra el pad. Suele bastar con 1–2 mm de hilo en patas normales.
- Retira primero el estaño y, un instante después, el soldador.
- No muevas la pieza hasta que la soldadura solidifique (1–2 segundos).
- Corta la pata sobrante justo por encima de la soldadura.
El proceso completo por pata debería durar entre 3 y 5 segundos.
Orden de montaje
Suelda primero los componentes más bajos (resistencias, diodos) y termina por los más altos (condensadores electrolíticos, conectores). Así la placa queda apoyada de forma estable sobre la mesa.
Antes de soldar, comprueba la polaridad de diodos, LED, electrolíticos y circuitos integrados. Desoldar un componente mal orientado siempre cuesta más que mirarlo dos veces.
Cómo reconocer una buena soldadura
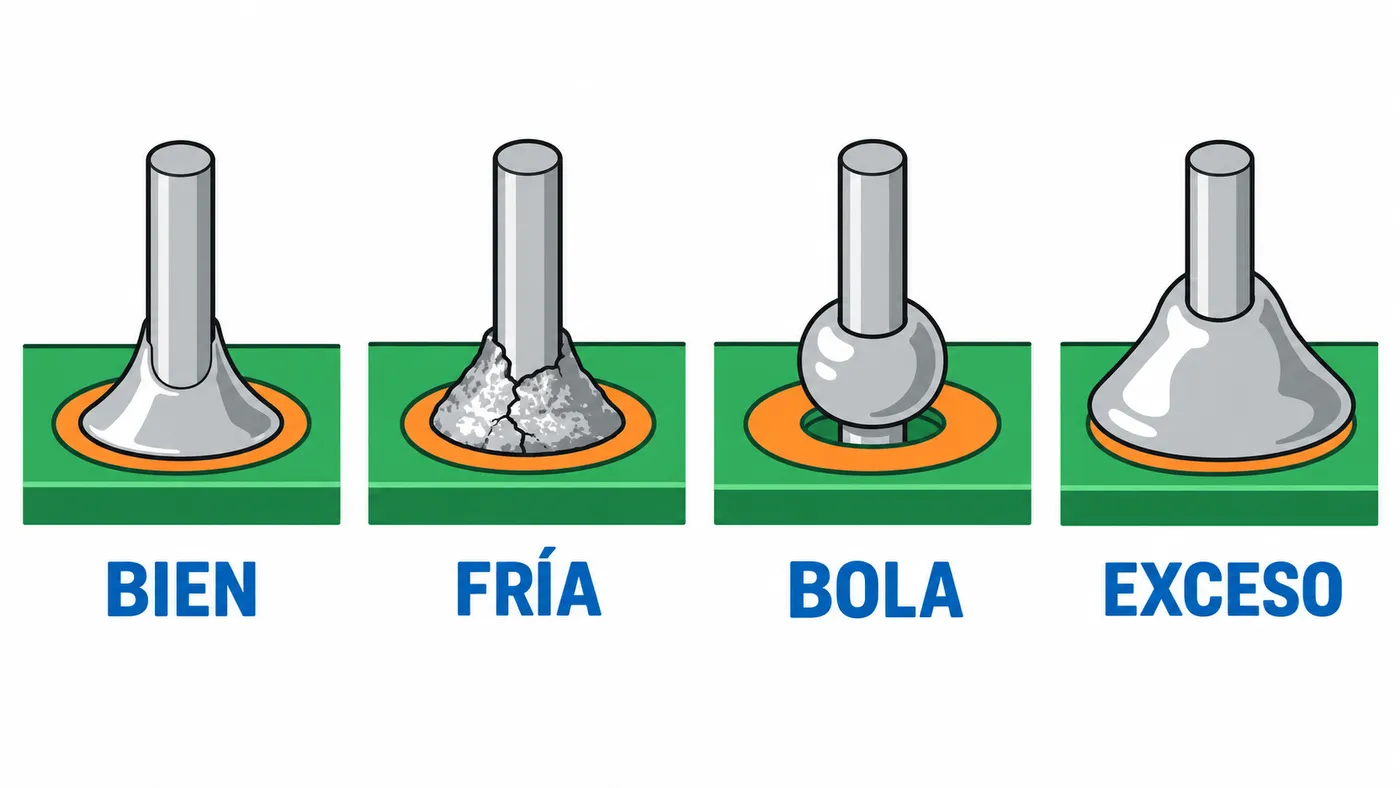
| Tipo | Aspecto | Causa | Solución |
|---|---|---|---|
| Correcta | Cono cóncavo, superficie lisa, moja pad y pata | — | — |
| Fría | Opaca, granulada, con grietas o forma de bola | Poco calor, o pieza movida al solidificar | Añade flux y recalienta hasta que fluya |
| Bola | Esfera sobre la pata que no moja el pad | Se calentó la pata pero no el pad | Recalienta tocando el pad |
| Exceso de estaño | Bulto convexo que tapa la pata | Demasiado hilo aportado | Retira parte con malla |
| Falta de estaño | Pad visible o agujero sin rellenar | Poco hilo aportado | Añade un poco más |
| Puente | Estaño uniendo dos pads | Exceso de estaño, pads muy juntos | Flux y arrastrar con la punta, o malla |
Con estaño sin plomo, una soldadura correcta puede quedar mate: fíjate sobre todo en la forma y en que haya mojado bien.
Para comprobar que no hay puentes ni cortes, usa la continuidad del multímetro, como explicamos en cómo usar un multímetro.
Cómo desoldar
Con bomba desoldadora
- Arma la bomba (empuja el émbolo hasta que quede enganchado).
- Funde la soldadura con el soldador.
- Acerca la boquilla al estaño fundido, retira el soldador y pulsa el botón al instante.
- Repite si queda estaño. Añadir un poco de estaño nuevo ayuda a fundir soldaduras viejas.
Con malla desoldadora
- Pon un poco de flux sobre la soldadura.
- Coloca la malla encima y apoya la punta sobre la malla.
- El estaño fundido sube por la malla por capilaridad.
- Retira malla y soldador a la vez, para que la malla no quede pegada.
- Corta el trozo usado de malla.
En placas de doble cara con agujeros metalizados, el estaño se queda dentro del agujero. Desolda pata a pata, moviéndola ligeramente mientras el estaño está fundido, o usa la bomba desde la cara contraria.
Seguridad
- Humos: el humo que ves es sobre todo flux quemado. Según el organismo británico de seguridad laboral (HSE), los humos de flux de colofonia son una causa habitual de asma ocupacional y de dermatitis. Trabaja en un lugar ventilado y, a ser posible, con un extractor con filtro de carbón.
- Plomo: no se evapora a las temperaturas de soldadura, pero sí pasa a las manos. Lávatelas al terminar y no comas ni bebas en la mesa de trabajo.
- Quemaduras: la punta está a más de 300 °C. Usa siempre el soporte y nunca intentes coger un soldador que se cae.
- Ojos: usa gafas de seguridad. Al cortar patas, los trozos salen disparados, y el flux puede salpicar.
- Placas con tensión: nunca sueldes en un circuito alimentado. Descarga los condensadores grandes antes de tocar fuentes de alimentación.
- Al terminar: apaga el soldador y deja la punta estañada para protegerla del óxido.
Errores habituales
| Error | Consecuencia | Solución |
|---|---|---|
| Fundir el estaño en la punta y «llevarlo» a la unión | Soldadura fría: el flux se ha quemado antes de llegar | Aporta el estaño directamente a la unión |
| Punta sucia o sin estañar | El calor no se transmite | Limpia y estaña la punta con frecuencia |
| Temperatura excesiva | Pads despegados, punta oxidada | Baja la temperatura o cambia de punta |
| Mantener el soldador 10 segundos | Componentes y pads dañados | Si no funde en 3–4 s, revisa temperatura y punta |
| Mover la pieza al solidificar | Soldadura fría y quebradiza | Sujeta la placa y espera |