Subir el relleno al 100 % es el primer instinto cuando una pieza se rompe, y casi nunca es la mejor solución. La resistencia de una pieza FDM depende sobre todo de las paredes y de cómo esté orientada en la cama; el relleno va después. En esta guía verás qué ajustar según quieras una pieza resistente, bonita o rápida, y el porqué de cada decisión.
En resumen
- La altura de capa decide el acabado y el tiempo; con boquilla de 0,4 mm, entre 0,08 y 0,3 mm.
- Para resistencia, más perímetros rinden más que más relleno.
- Las piezas FDM son más débiles entre capas: orienta la pieza para que el esfuerzo no las separe.
Altura de capa
La altura de capa es el grosor de cada «loncha». Una regla práctica muy extendida es no pasar del 75–80 % del diámetro de la boquilla, porque por encima la boquilla ya no aplasta bien el plástico contra la capa anterior.
| Boquilla | Altura fina | Altura estándar | Altura máxima práctica |
|---|---|---|---|
| 0,2 mm | 0,05–0,08 mm | 0,1 mm | 0,15 mm |
| 0,4 mm | 0,08–0,12 mm | 0,2 mm | 0,28–0,32 mm |
| 0,6 mm | 0,15 mm | 0,3 mm | 0,45 mm |
| 0,8 mm | 0,2 mm | 0,4 mm | 0,6 mm |
Qué cambia al bajar la altura:
- Mejor acabado en superficies curvas o inclinadas: el «escalonado» se nota menos.
- Más tiempo: pasar de 0,2 a 0,1 mm duplica el número de capas y casi duplica el tiempo.
- Resistencia: no mejora por sí sola. Más capas significa más uniones entre capas, que son el punto débil.
En paredes verticales, la altura de capa apenas se nota. Si la pieza es una caja, 0,2 o 0,28 mm dan prácticamente el mismo aspecto en las caras laterales. Muchos laminadores tienen altura de capa variable, que afina solo donde hay curvas.
Perímetros (paredes)
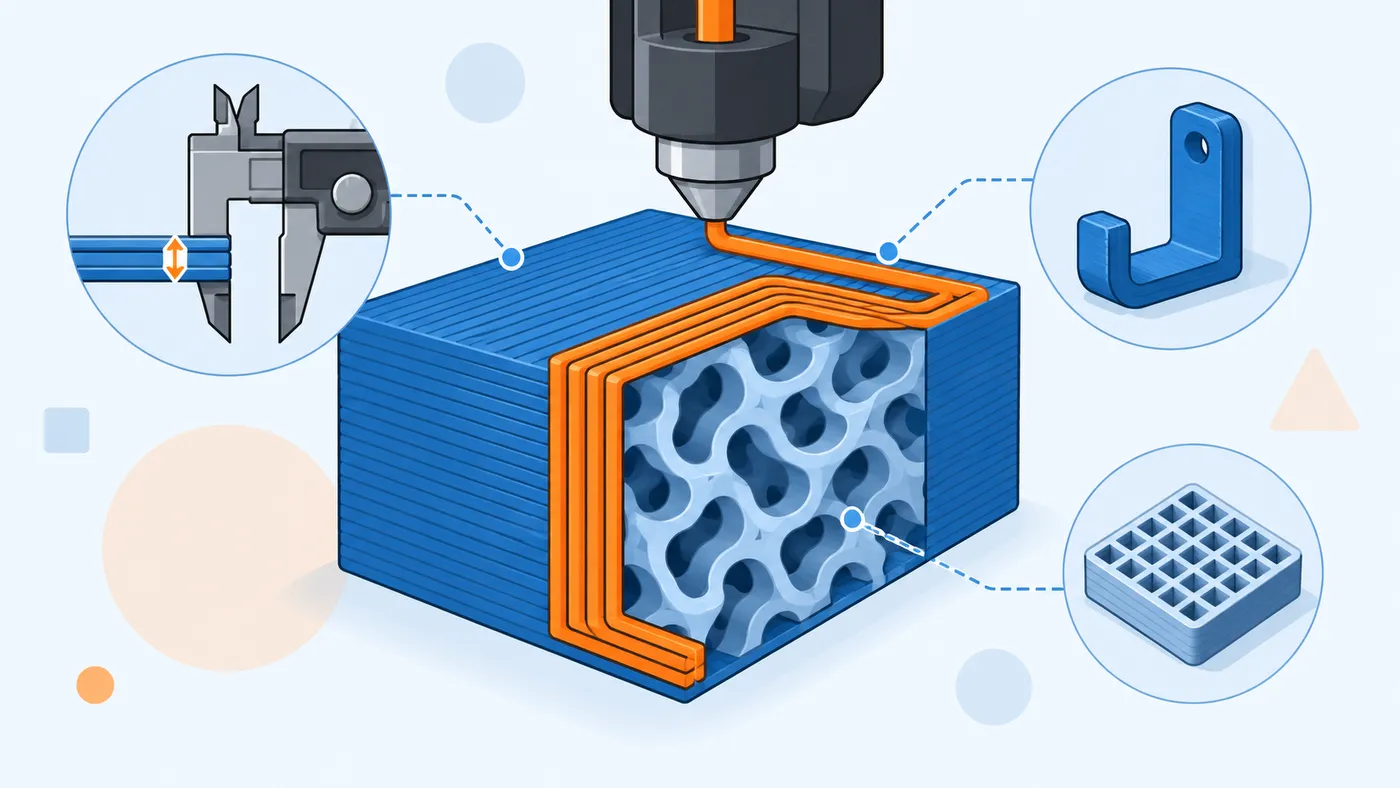
Los perímetros son las líneas que dibujan el contorno de cada capa. Con boquilla de 0,4 mm, cada uno mide unos 0,4–0,45 mm de ancho, así que 2 perímetros son una pared de unos 0,8–0,9 mm.
Por qué dan más resistencia que el relleno
Cuando una pieza se dobla o se retuerce, el esfuerzo es máximo en la superficie exterior y casi nulo en el centro. Es el mismo principio por el que un tubo es casi tan rígido como una barra maciza del mismo diámetro y pesa mucho menos. El material que pones en las paredes trabaja; el del centro, mucho menos.
Además, los perímetros son líneas continuas, sin interrupciones, mientras que el relleno son tramos cortos con muchas uniones.
Consecuencias prácticas:
- Pasar de 2 a 4 perímetros suele mejorar más la resistencia que pasar del 20 % al 50 % de relleno, y gasta menos plástico.
- En piezas con tornillos o insertos, varios perímetros alrededor del agujero dan material macizo donde se rosca.
- Si la pieza es fina, más perímetros pueden convertirla en maciza sin tocar el relleno.
Capas superiores e inferiores
Igual que los perímetros, las capas sólidas de arriba y abajo cierran la pieza. Lo importante es el grosor, no el número: piensa en mm. Con capas de 0,2 mm, 4 o 5 capas superiores (0,8–1 mm) suelen bastar para que no se vea el relleno ni haya «almohadillado».
Relleno: porcentaje y patrón
Porcentaje orientativo
| Uso | Relleno | Comentario |
|---|---|---|
| Figuras, decoración | 5–15 % | Solo sostiene las capas superiores |
| Uso general | 15–25 % | El valor por defecto de casi todos los perfiles |
| Piezas funcionales | 30–50 % | Con más perímetros, no en lugar de ellos |
| Cargas altas o compresión | 50–100 % | Pesa mucho más y tarda mucho más |
Patrones de relleno
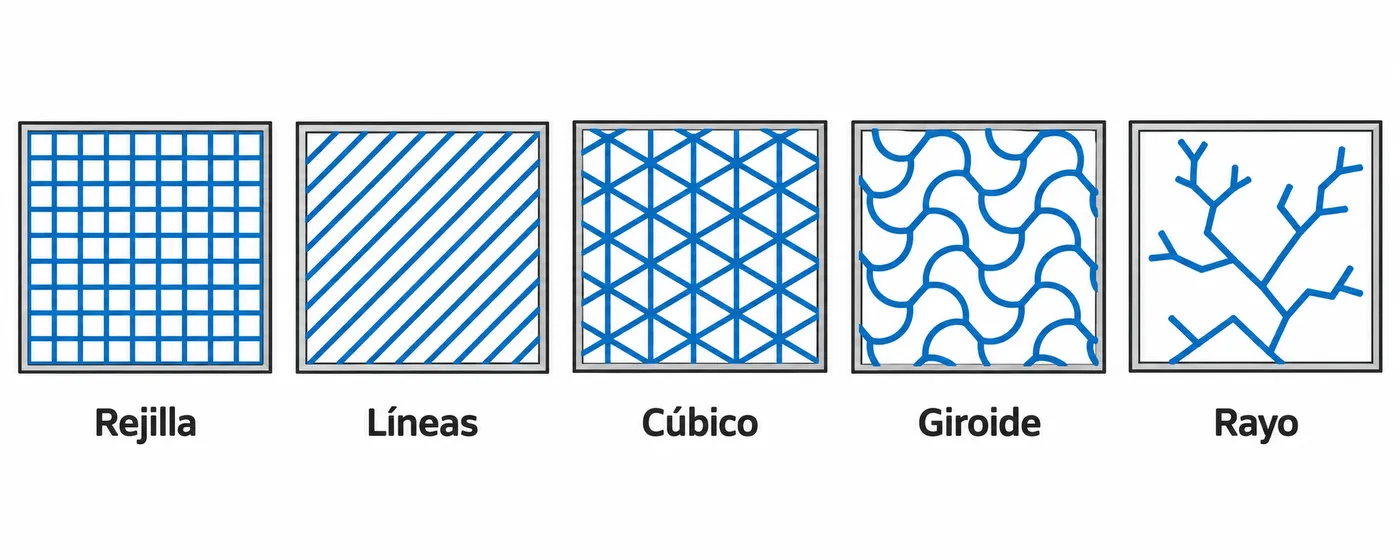
| Patrón | Ventajas | Inconvenientes |
|---|---|---|
| Rejilla (grid) | Rápido y sencillo | La boquilla cruza líneas en la misma capa y puede rozar |
| Líneas | Muy rápido | Débil en una dirección |
| Triángulos | Rígido en el plano XY | Cruces en la misma capa |
| Cúbico | Resistencia similar en todas las direcciones | Algo más lento |
| Giroide (gyroid) | Buena resistencia en todas direcciones, sin cruces, flexible con TPU | Más tiempo de laminado e impresión |
| Panal (honeycomb) | Muy rígido | Lento |
| Rayo (lightning) | Ahorra mucho plástico y tiempo | Solo sostiene la parte superior: cero resistencia |
Para piezas decorativas, el relleno tipo rayo ahorra mucho. Para piezas funcionales, giroide o cúbico son apuestas seguras.
Orientación y resistencia anisótropa
Una pieza impresa en FDM es anisótropa: no resiste igual en todas las direcciones. En el plano de la capa (X e Y), el plástico es continuo. Entre capas (eje Z), la unión depende de que la capa nueva funda parcialmente la anterior, y ahí es claramente más débil.
Ejemplo típico: un gancho en forma de L impreso de pie. Al colgar peso, el esfuerzo intenta separar las capas en el codo y se parte por ahí. El mismo gancho impreso tumbado tiene las líneas siguiendo la forma de la L y aguanta mucho más.
Pasos para orientar una pieza funcional:
- Imagina dónde y en qué dirección se va a cargar.
- Gira la pieza para que esa fuerza vaya a lo largo de las capas, no perpendicular a ellas.
- Comprueba si la nueva orientación necesita soportes y si compensa.
- Si la pieza no puede orientarse bien, refuerza con más perímetros y, si el material lo permite, algo más de temperatura para mejorar la unión entre capas.
La temperatura y el ventilador también influyen: un plástico más caliente y menos enfriado se suelda mejor a la capa anterior, a costa de peor acabado en voladizos.
Perfiles de referencia
| Objetivo | Altura (boquilla 0,4) | Perímetros | Capas sup./inf. | Relleno |
|---|---|---|---|---|
| Bonita (figura, maqueta) | 0,08–0,12 mm | 2–3 | 5–7 / 4–5 | 10–15 %, rayo o giroide |
| Equilibrada (uso general) | 0,2 mm | 2–3 | 4–5 / 4 | 15–20 %, giroide o cúbico |
| Resistente (soportes, piezas mecánicas) | 0,2–0,28 mm | 4–6 | 5–6 / 5 | 30–40 %, giroide o cúbico |
| Rápida (prototipo) | 0,28–0,32 mm | 2 | 3–4 / 3 | 10–15 %, rejilla o rayo |
Son puntos de partida, no recetas. El material importa: el PETG y el nylon unen mejor entre capas que el PLA, como se ve en la comparativa de tipos de filamento.
Errores habituales
- Subir el relleno en lugar de los perímetros. Gastas más plástico y tiempo para menos ganancia.
- Imprimir piezas funcionales en la peor orientación por ahorrar soportes.
- Bajar la altura de capa para ganar resistencia. Mejora el acabado, no la fuerza.
- Usar relleno tipo rayo en piezas que trabajan. No está pensado para eso.
- Contar capas superiores en lugar de milímetros. Al cambiar la altura de capa, el grosor cambia.
- Superar el 80 % del diámetro de la boquilla. Capas mal unidas y piezas que se delaminan.