La boquilla es una pieza pequeña y barata, pero decide qué materiales puedes imprimir, cuánto detalle obtienes y cuánto tarda cada pieza. Muchos fallos de extrusión que parecen misteriosos son, en realidad, una boquilla gastada o mal apretada. En esta guía verás los materiales, los diámetros, los tipos de rosca y cómo cambiarla sin romper nada.
En resumen
- El latón sirve para PLA, PETG, ABS o TPU; con filamentos abrasivos (fibra de carbono, fibra de vidrio, fosforescentes) hace falta acero endurecido o punta de rubí o carburo.
- La altura de capa no debe superar el 75–80 % del diámetro de la boquilla.
- La boquilla se aprieta en caliente y contra el heatbreak, no contra el bloque calefactor.
Materiales de boquilla
| Material | Conductividad térmica | Resistencia al desgaste | Indicada para |
|---|---|---|---|
| Latón | Muy buena | Baja | PLA, PETG, ABS, ASA, TPU, nylon sin carga |
| Cobre niquelado | Excelente | Baja a media | Imprimir rápido o a alta temperatura con materiales no abrasivos |
| Acero inoxidable | Baja | Media | Contacto con alimentos o entornos donde no se quiere latón |
| Acero endurecido | Baja | Alta | Fibra de carbono, fibra de vidrio, fosforescentes, cargas metálicas |
| Punta de rubí o carburo de tungsteno | Buena (cuerpo de latón o cobre) | Muy alta | Uso intensivo con abrasivos sin perder conductividad |
Latón
Es la boquilla de serie en casi todas las impresoras. Transmite muy bien el calor, es barata y fácil de mecanizar. Su punto débil: es blando. Un filamento abrasivo puede ensanchar el orificio en pocas bobinas.
Acero endurecido
Aguanta los filamentos abrasivos durante mucho tiempo. A cambio, conduce peor el calor, así que suele hacer falta subir 5–15 °C la temperatura respecto al latón o reducir algo la velocidad. Ten en cuenta también que algunas boquillas endurecidas no están pensadas para contacto con alimentos; si te importa, consulta la ficha del fabricante.
Acero inoxidable
Resiste más que el latón pero bastante menos que el endurecido. Se elige sobre todo cuando se busca un material apto para alimentos en la boquilla. Recuerda que una pieza FDM rara vez es segura para alimentos por otros motivos: las capas acumulan bacterias en sus surcos.
Punta de rubí o carburo
Un cuerpo de latón o cobre, que conduce bien el calor, con una punta de material muy duro en la salida. Es lo que más dura con abrasivos, pero también lo más caro. Tiene sentido si imprimes a menudo con fibra de carbono o vidrio.
Qué filamentos son abrasivos
- Los que llevan fibra de carbono o fibra de vidrio (PLA-CF, PETG-CF, PA-CF, PA-GF…).
- Los fosforescentes (brillan en la oscuridad): llevan pigmentos minerales duros.
- Los de carga metálica (cobre, bronce, acero) y algunos con madera o piedra.
- Algunos colores muy cargados de pigmento, en menor medida.
Si el fabricante dice «requiere boquilla endurecida», hazle caso: con latón, el diámetro se agranda, la extrusión se vuelve irregular y acabarás culpando al laminador.
Diámetros: de 0,2 a 0,8 mm
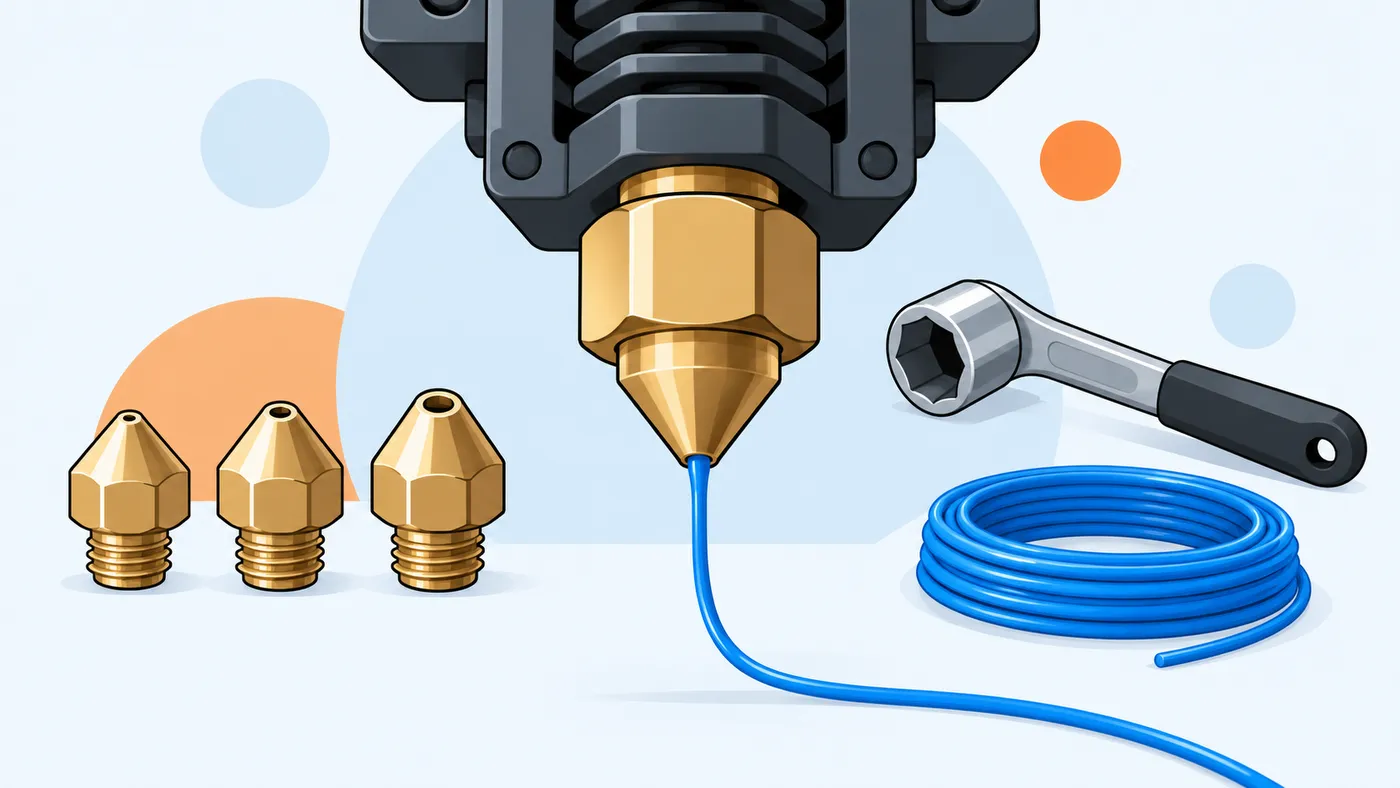
El estándar es 0,4 mm. Es un buen equilibrio entre detalle y velocidad. Pero cambiar de diámetro abre muchas posibilidades:
| Diámetro | Altura de capa útil | Ancho de línea típico | Para qué |
|---|---|---|---|
| 0,2 mm | 0,05–0,15 mm | 0,22–0,25 mm | Miniaturas y texto muy pequeño; se atasca con facilidad |
| 0,4 mm | 0,1–0,3 mm | 0,42–0,48 mm | Uso general |
| 0,6 mm | 0,15–0,45 mm | 0,62–0,70 mm | Piezas funcionales más rápidas y resistentes |
| 0,8 mm | 0,2–0,6 mm | 0,82–0,95 mm | Piezas grandes, jarrones, prototipos rápidos |
La regla del 75–80 %
Para que cada línea se aplaste bien contra la anterior, la altura de capa no debe superar el 75–80 % del diámetro de la boquilla. Con 0,4 mm, el máximo razonable ronda los 0,3–0,32 mm. Si te pasas, la línea queda redonda en lugar de aplastada, las capas se unen peor y la pieza es más débil.
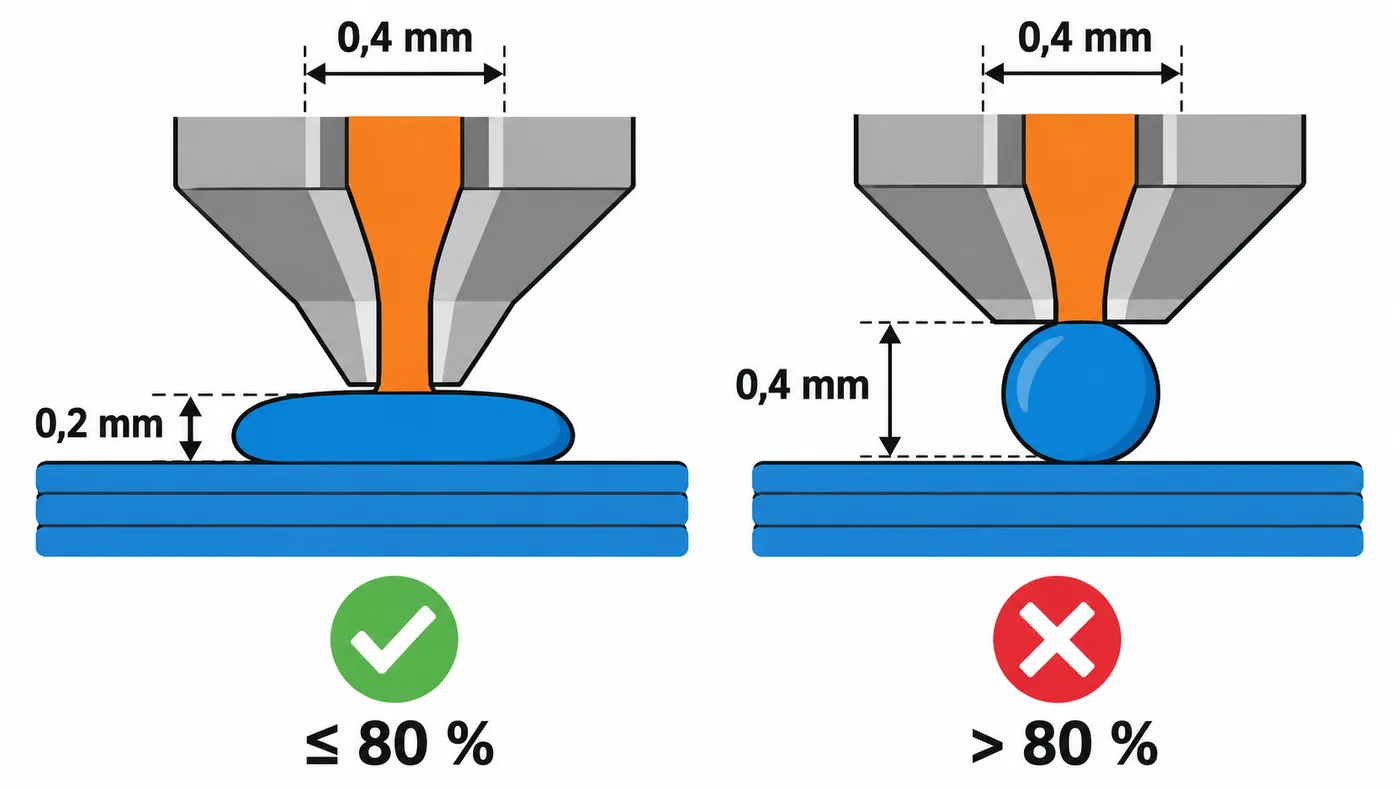
Por abajo, el límite práctico está en torno al 25 % del diámetro. Capas más finas apenas mejoran el acabado y alargan mucho la impresión.
Cómo afecta al tiempo
Una boquilla más grande deposita más plástico por segundo. Pasar de 0,4 mm con capas de 0,2 mm a 0,6 mm con capas de 0,3 mm más que duplica el volumen de cada línea. En la práctica, muchas piezas tardan la mitad o menos, siempre que el hotend sea capaz de fundir ese caudal. Si no puede, la impresora va más lenta o subextruye.
El precio es el detalle: esquinas más redondeadas, texto pequeño ilegible y escalones de capa más visibles en curvas. A cambio, las piezas suelen ser más resistentes con el mismo número de perímetros, porque cada pared es más gruesa.
Al cambiar de diámetro, ajusta en el laminador el diámetro de boquilla, los anchos de línea, la altura de capa y revisa la retracción. Si la cambias por primera vez, recalibrar el flujo no está de más; los e-steps del extrusor no dependen de la boquilla.
Roscas y tipos: V6 y MK8
Las dos familias más extendidas en impresoras de aficionado usan rosca M6, pero no son intercambiables sin más:
| Tipo | Rosca | Diferencias | Dónde se usa |
|---|---|---|---|
| V6 | M6 | Geometría y longitud propias del sistema V6 | Hotends V6 y compatibles |
| MK8 | M6 | Longitud y forma distintas a la V6 | Ender 3 original, CR-10 y muchos clones |
| Específicas | Variable | Boquilla con heatbreak integrado o formato propio | Muchas impresoras recientes de marca |
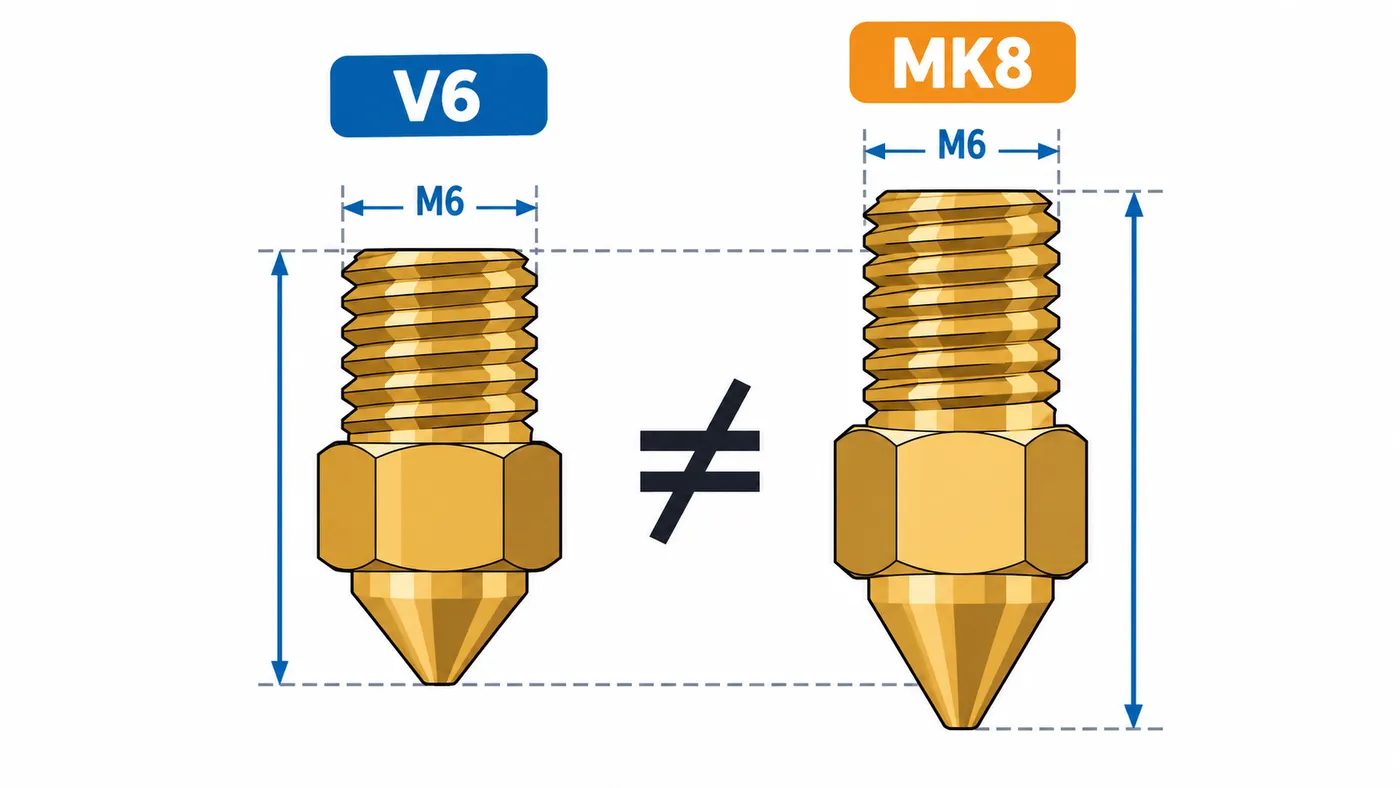
Una boquilla MK8 en un hotend V6, o al revés, puede no sellar bien contra el heatbreak, quedar a otra altura o dejar un hueco donde se acumula plástico. Compra siempre el tipo de tu hotend. Si cambiaste el original de una Ender 3, como en la guía de cambiar el hotend por un V6, ahora necesitas boquillas V6.
Muchas impresoras actuales usan boquillas propias, a veces con el heatbreak integrado y de cambio rápido. En ese caso, olvídate de las tablas genéricas y sigue el manual del fabricante.
Cómo cambiar la boquilla en caliente
El plástico que queda dentro solo se ablanda en caliente, y además el metal se dilata. Por eso el apriete final se hace caliente. Pasos para un hotend tipo V6 o MK8:
- Calienta el hotend a la temperatura de impresión del último material, o algo más.
- Retira el filamento desde el menú o tirando con suavidad mientras extruyes un poco.
- Sujeta el bloque calefactor con una llave fija o unos alicates, para que no gire y no tuerza los cables ni el heatbreak.
- Desenrosca la boquilla con una llave de vaso de 7 mm. Cuidado: está a más de 200 °C. Déjala sobre una superficie que no se queme.
- Enrosca la nueva a mano, con el hotend aún caliente, hasta que haga tope.
- Aprieta en caliente con suavidad. En un V6, E3D recomienda hacerlo a alta temperatura (285 °C) y con un par moderado; con una llave normal, basta un apriete firme sin forzar.
- Recalibra el Z-offset: la nueva boquilla puede quedar unas décimas más alta o más baja. Repasa la nivelación de la cama.
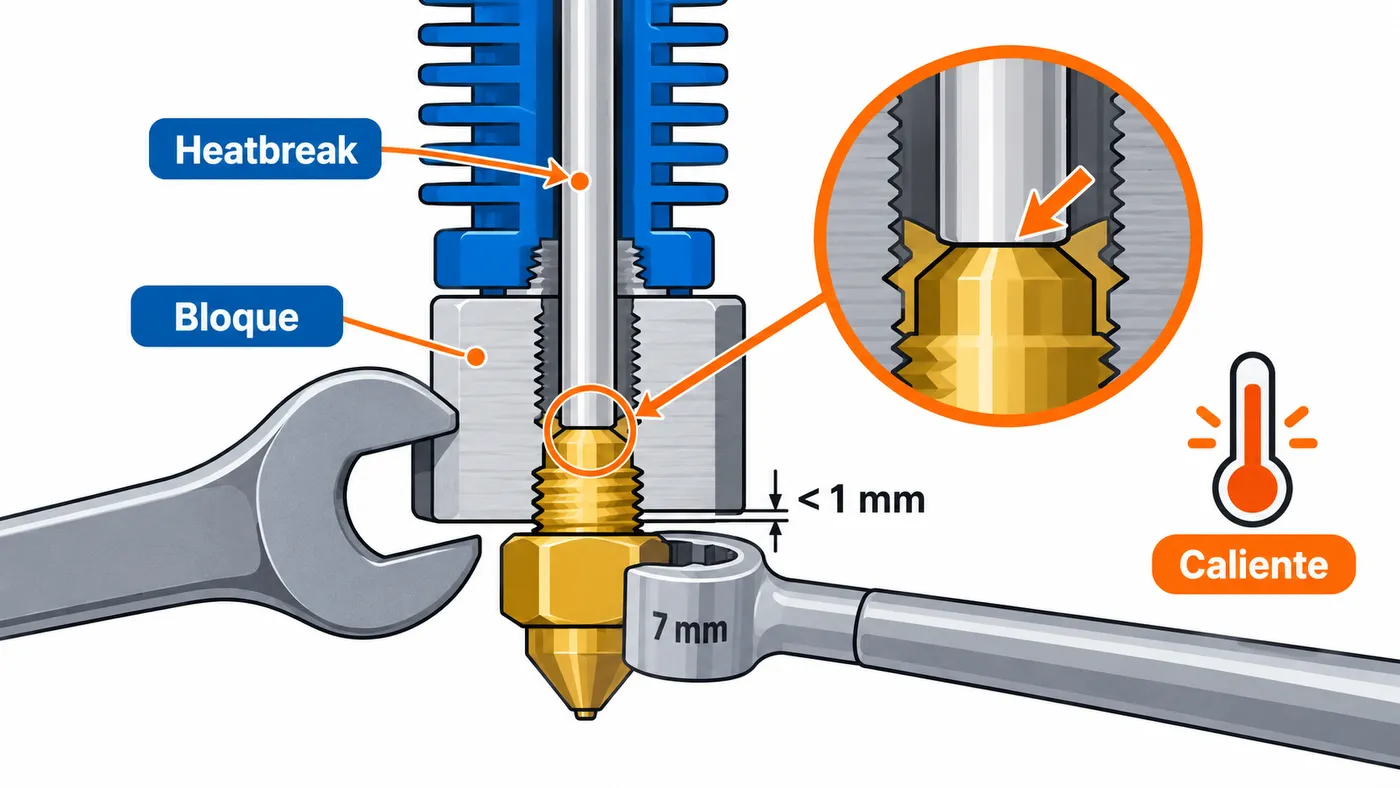
En un V6, la boquilla debe apoyar contra el heatbreak, no contra el bloque: suele quedar un pequeño hueco visible, de menos de 1 mm, entre la boquilla y el bloque. Si aprietas la boquilla contra el bloque, el plástico se escapará por la rosca y acabarás con el bloque envuelto en filamento.
Para calentar el hotend sin lanzar una impresión, puedes enviar G-code desde la consola:
M104 S240   ; calienta el hotend a 240 °C sin esperar
M109 S240   ; calienta y espera a llegar a 240 °C
Más detalle sobre estos comandos en la guía de G-code básico.
Cuándo cambiar la boquilla
No hay un número fijo de horas: depende del material. Señales de que toca:
- Subextrusión progresiva o hilos más gruesos de lo normal sin haber cambiado nada.
- Orificio deformado o punta redondeada y brillante al mirarla con lupa.
- Atascos repetidos que no se resuelven con un tirón en frío.
- Superficie superior rugosa porque la punta plana ya no «plancha» la capa.
- Has impreso una o varias bobinas de filamento abrasivo con una boquilla de latón.
Con PLA y PETG normales, una boquilla de latón dura mucho. Como son baratas, tener un par de recambio evita horas de diagnóstico.
Errores habituales
- Apretar en frío y dar por terminado. Al calentar, el aluminio del bloque se dilata más que la boquilla y queda holgura por donde se fuga el plástico.
- Apretar demasiado. Se puede partir el heatbreak o pasar la rosca del bloque de aluminio.
- Usar latón con filamento de fibra de carbono «solo para una pieza». Basta una pieza grande para notar desgaste.
- No cambiar el diámetro en el laminador. Con una boquilla de 0,6 configurada como 0,4, la impresora subextruye y las paredes quedan débiles.
- Mezclar boquillas MK8 y V6. Parecen iguales, pero no sellan igual.
- Olvidar el Z-offset después del cambio. La primera capa saldrá demasiado aplastada o sin pegarse.