Subes la velocidad en el laminador, la impresora obedece… y la pieza sale con huecos y el extrusor hace clic. Casi nunca es culpa de los motores: es el caudal volumétrico, la cantidad de plástico que tu hotend es capaz de fundir por segundo. Aquí aprenderás a calcularlo, a medir el límite de tu hotend y a fijarlo en el laminador para que no vuelva a pasar.
En resumen
- Caudal volumétrico = ancho de línea × altura de capa × velocidad, en mm³/s.
- Cada hotend tiene un caudal máximo: por encima, el plástico no se funde a tiempo y aparece la subextrusión.
- Mide el tuyo con una prueba de caudal y ponlo en el ajuste max volumetric speed del laminador.
Calculadora
- Caudal volumétrico
- —
- Velocidad máxima
- —
- Filamento 1,75 mm
- —
Los valores por defecto son un ejemplo con boquilla de 0,4 mm. Los caudales máximos del desplegable son orientativos: dependen del hotend concreto, la boquilla, la temperatura y el filamento.
Qué es el caudal volumétrico
Cuando la boquilla deposita una línea, está dejando un pequeño «chorizo» de plástico de sección casi rectangular. Su volumen por segundo es la sección por la velocidad:
Caudal (mm³/s) = ancho de línea (mm) × altura de capa (mm) × velocidad (mm/s)

Velocidad máxima (mm/s) = caudal máximo (mm³/s) / (ancho × altura)

Área del filamento 1,75 mm = π × (1,75 / 2)² ≈ 2,405 mm²
Filamento que entra (mm/s) = caudal (mm³/s) / 2,405
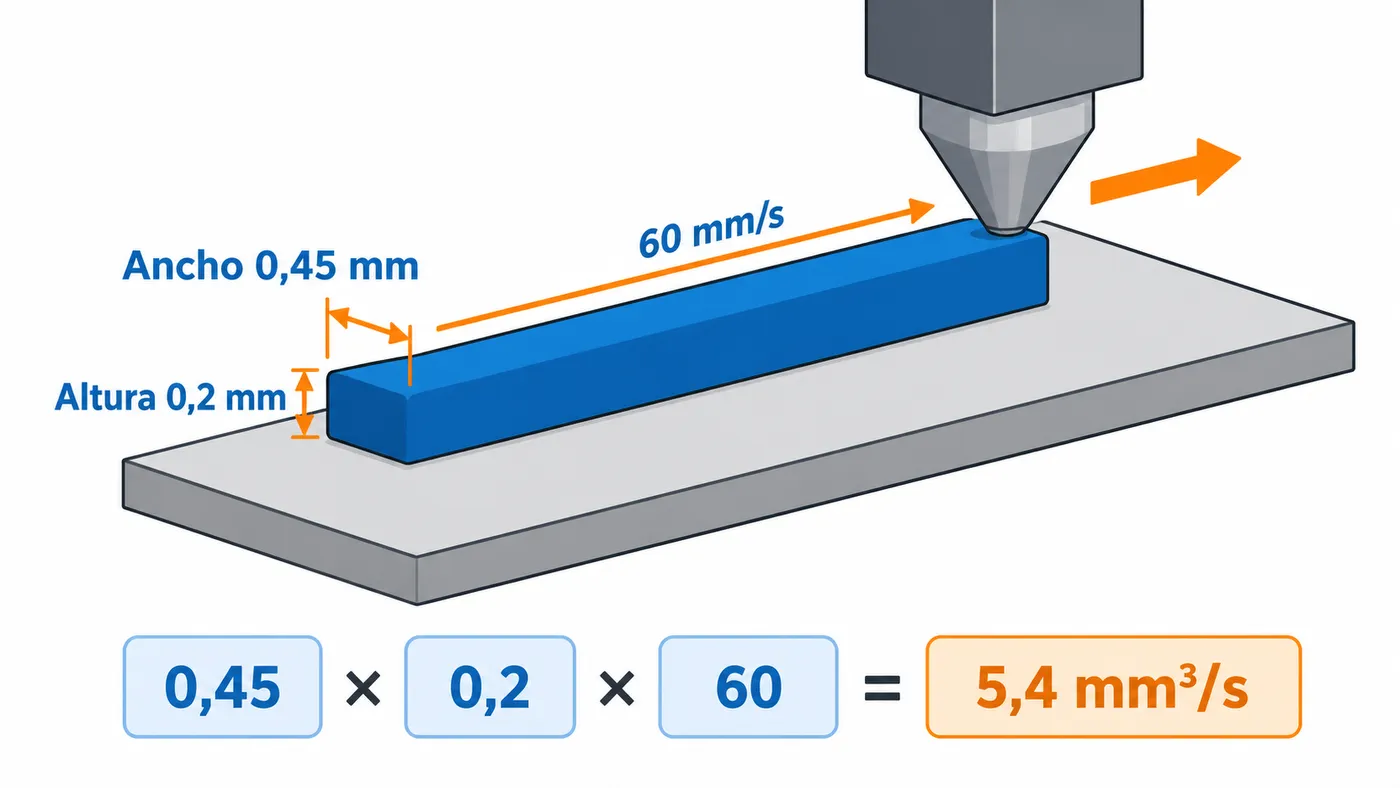
Ejemplo 1: perfil normal
Ancho 0,45 mm, capa 0,2 mm, 60 mm/s:
Caudal = 0,45 × 0,2 × 60 = 5,4 mm³/s
Filamento = 5,4 / 2,405 ≈ 2,25 mm/s
Con un hotend de 12 mm³/s: velocidad máxima = 12 / (0,45 × 0,2) ≈ 133 mm/s
Vas sobrado: usas menos de la mitad de lo que puede fundir el hotend.
Ejemplo 2: perfil rápido con capa gruesa
Ancho 0,5 mm, capa 0,28 mm, 100 mm/s:
Caudal = 0,5 × 0,28 × 100 = 14 mm³/s
Filamento = 14 / 2,405 ≈ 5,82 mm/s
Con un hotend de 12 mm³/s: velocidad máxima = 12 / (0,5 × 0,28) ≈ 86 mm/s
Aquí pides un 17 % más de lo que el hotend da. La impresora irá a 100 mm/s, pero el plástico no llegará.
Un detalle: PrusaSlicer, OrcaSlicer y otros laminadores derivados de Slic3r calculan la sección con bordes redondeados, no como un rectángulo puro, así que su cifra sale algo menor. La calculadora usa el rectángulo, que es un poco más conservador.
Por qué limita más que la impresora
Los motores de los ejes mueven el cabezal sin problema a 150 o 200 mm/s en muchas máquinas. Pero el plástico tiene que pasar de sólido a fundido en los pocos milímetros de la zona caliente del hotend, y eso necesita tiempo y calor. Si el filamento entra demasiado rápido, el núcleo sigue frío y viscoso, la presión se dispara y el extrusor no puede empujar más.
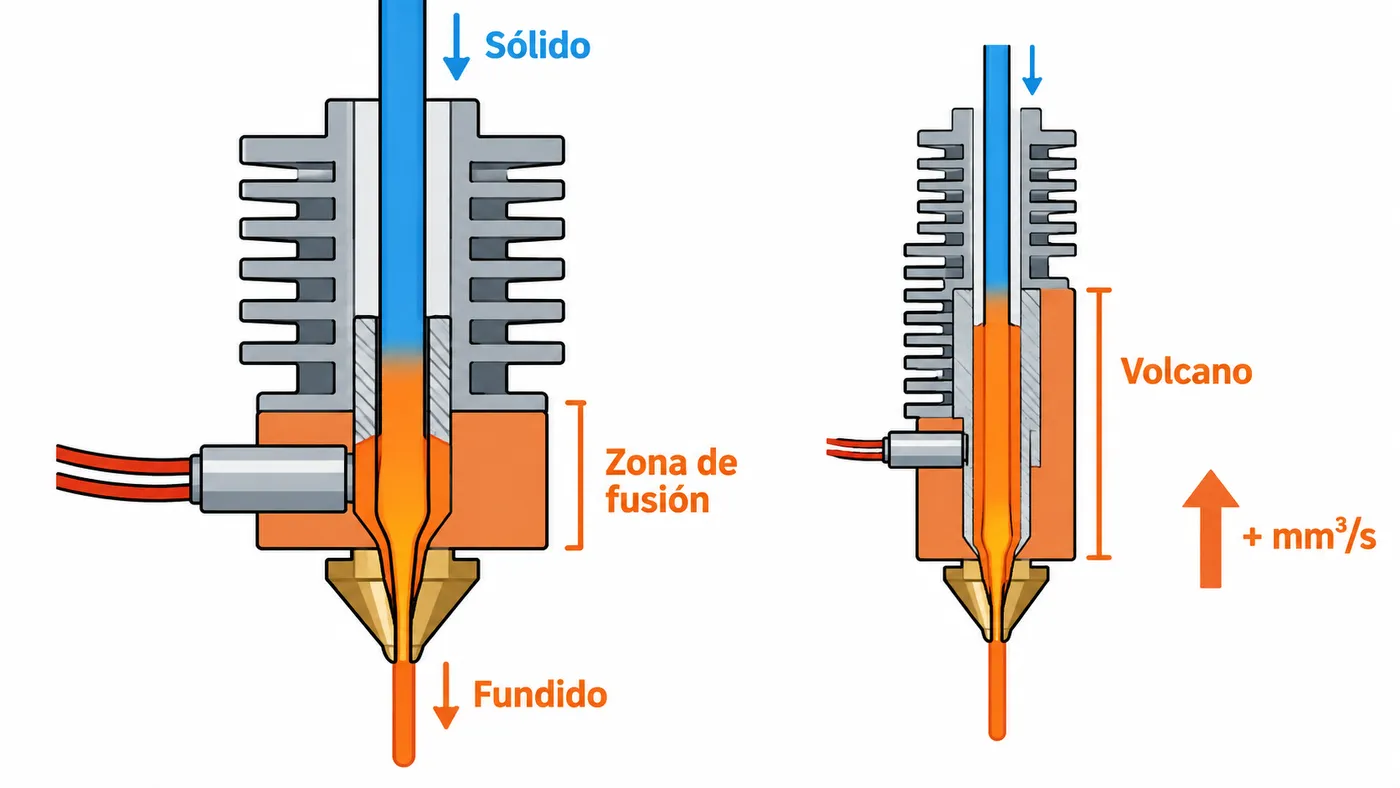
Por eso dos impresoras con los mismos motores pueden tener velocidades útiles muy distintas: la diferencia está en el hotend.
| Factor | Efecto en el caudal máximo |
|---|---|
| Zona de fusión más larga (bloques tipo Volcano) | Más tiempo para fundir: más caudal |
| Boquillas de alto caudal | Más superficie de contacto con el plástico |
| Diámetro de boquilla mayor | Menos resistencia a la salida |
| Temperatura más alta | Plástico más fluido, hasta cierto punto |
| Potencia del calentador | Recupera mejor la temperatura con caudal alto |
| Extrusor con buen agarre | Empuja más sin patinar |
Como referencia orientativa, un hotend estándar tipo V6 con boquilla de 0,4 mm suele moverse en torno a 10–15 mm³/s con PLA, y los diseños de alto caudal llegan a 25 mm³/s o más. No te fíes de estas cifras para tu máquina: mídela.
Cómo medir el caudal máximo de tu hotend
La prueba consiste en extruir al aire a caudales crecientes y comprobar en qué punto el extrusor deja de meter todo el filamento que se le pide. Antes, calibra los e-steps: si el extrusor ya mete de menos a baja velocidad, la prueba no sirve.
- Calienta el hotend a la temperatura habitual del filamento (por ejemplo, 210 °C para PLA).
- Marca el filamento 120 mm por encima de la entrada del extrusor.
- Envía los comandos de abajo desde la consola (OctoPrint, Pronterface o la pantalla de la impresora).
- Mide cuánto queda hasta la marca. Si quedan 20 mm, entraron los 100 mm completos.
- Repite con el siguiente caudal de la tabla, marcando de nuevo cada vez.
- Cuando falten más de 2–3 mm, o el extrusor haga clic, has pasado el límite.
M83          ; extrusión relativa
G1 E100 F250 ; 100 mm de filamento a 10 mm³/s
El valor F está en mm/min de filamento. Para pasar de caudal a F: caudal / 2,405 × 60.
| Caudal (mm³/s) | Filamento (mm/s) | Comando |
|---|---|---|
| 5 | 2,08 | G1 E100 F125 |
| 10 | 4,16 | G1 E100 F250 |
| 15 | 6,24 | G1 E100 F374 |
| 20 | 8,32 | G1 E100 F499 |
| 25 | 10,39 | G1 E100 F624 |
Un método más fino es pesar lo extruido: 100 mm de filamento de 1,75 mm son unos 240 mm³, que en PLA (densidad cercana a 1,24 g/cm³) equivalen a unos 0,3 g. Si a cierto caudal pesa claramente menos, ahí empieza a faltar plástico. Necesitas una báscula de 0,01 g.
Aparte de la cantidad, fíjate en el hilo que sale: si se vuelve mate, rugoso o irregular, el plástico no se está fundiendo del todo aunque entre la longitud completa.
Qué valor usar
No uses el límite exacto. Fija entre un 80 y un 90 % del caudal en el que empezaste a perder material. Si la prueba falló a 15 mm³/s y a 12 iba bien, un valor de 11–12 es razonable.
Fijarlo en el laminador
- PrusaSlicer: Ajustes de filamento, sección avanzada, Max volumetric speed. Hay otro límite global en los ajustes de impresión, apartado de velocidad automática.
- OrcaSlicer / Bambu Studio: Ajustes del filamento, Max volumetric speed (límite de velocidad volumétrica).
- Cura: no tiene un ajuste equivalente de serie. Usa la calculadora para fijar a mano las velocidades de relleno y paredes por debajo del límite.
Con el límite puesto, el laminador reduce sola la velocidad de las líneas anchas o de capas gruesas, aunque hayas pedido más. Es la forma más cómoda de imprimir rápido sin pasarte. Al ser un ajuste del filamento, puedes tener un valor distinto para cada material.
Síntomas de superar el caudal
- Subextrusión en relleno y tramos largos rectos, mientras las curvas y detalles pequeños (más lentos) salen bien.
- Clic del extrusor: el engranaje patina hacia atrás porque no puede empujar contra la presión.
- Filamento mordido: el engranaje se come el filamento y deja un hueco con polvo de plástico.
- Paredes porosas, mala adhesión entre capas y piezas que rompen con facilidad.
- Superficie mate o áspera en zonas rápidas por plástico poco fundido.
Si lo ves sólo en las zonas rápidas, el problema es de caudal. Si aparece en toda la pieza, mira antes los e-steps, el diámetro del filamento o un atasco parcial.
Temperatura y material
Subir la temperatura aumenta el caudal máximo: el plástico se funde antes y fluye mejor. Por eso los perfiles rápidos suelen imprimir el PLA 10–20 °C por encima de lo habitual. El precio es más hilos, peor acabado en voladizos y riesgo de degradar el material si te pasas. Si cambias la temperatura, repite la prueba: el límite medido sólo vale para esa temperatura.
El material también cambia mucho el resultado. Cada filamento tiene su viscosidad, e incluso dos PLA de marcas distintas pueden dar límites diferentes. Los flexibles como el TPU se imprimen muy despacio y su caudal útil es bastante menor. Lo práctico es medir con cada material que uses a menudo y guardar el valor en su perfil.
Errores habituales
- Pensar en mm/s y no en mm³/s: 100 mm/s con capa de 0,1 mm no es lo mismo que con capa de 0,3 mm. Lo que importa es el volumen.
- Hacer la prueba sin calibrar los e-steps: confundes un extrusor mal ajustado con un hotend lento.
- Copiar el caudal de otro: el mismo modelo de hotend con otra boquilla o temperatura da cifras distintas.
- Usar el límite exacto: cualquier variación de diámetro o humedad del filamento te deja al borde. Deja margen.
- Olvidar el ancho de línea: subir el ancho a 0,5 mm para paredes más fuertes también sube el caudal.