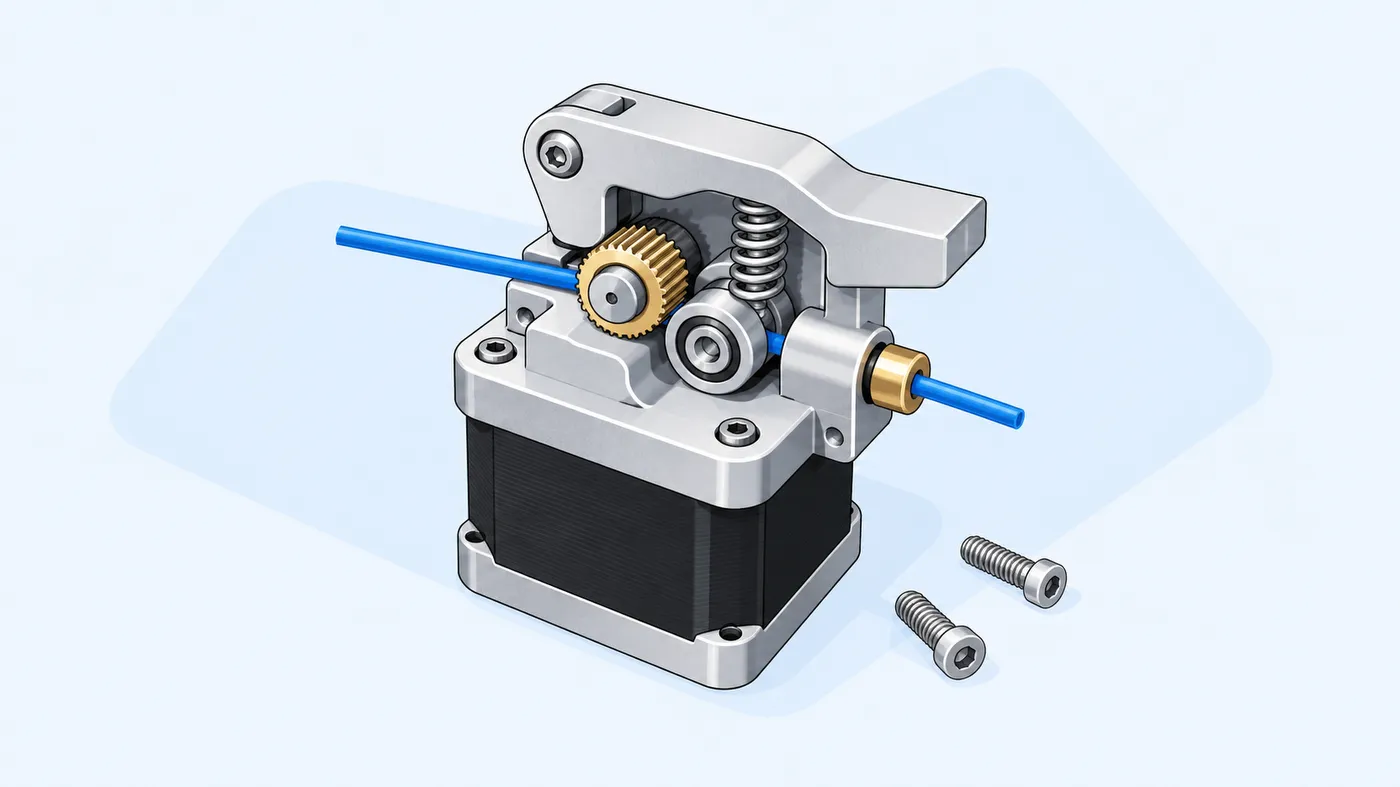
El primer cambio que le hice a mi Ender 3 fue el alimentador del extrusor: la pieza que empuja el filamento hacia el hotend. El de serie es de plástico y, con el tiempo, el brazo que hace presión tiende a agrietarse por la tensión del muelle. Ya había visto a otros usuarios con ese problema, así que lo cambié por uno metálico antes de que me pasara. El kit cuesta muy poco y tiene las mismas medidas que el original: es quitar uno y poner el otro.
Es una mejora sencilla, de unos 15 minutos, ideal como primer cambio si acabas de montar la impresora.
Antes de empezar
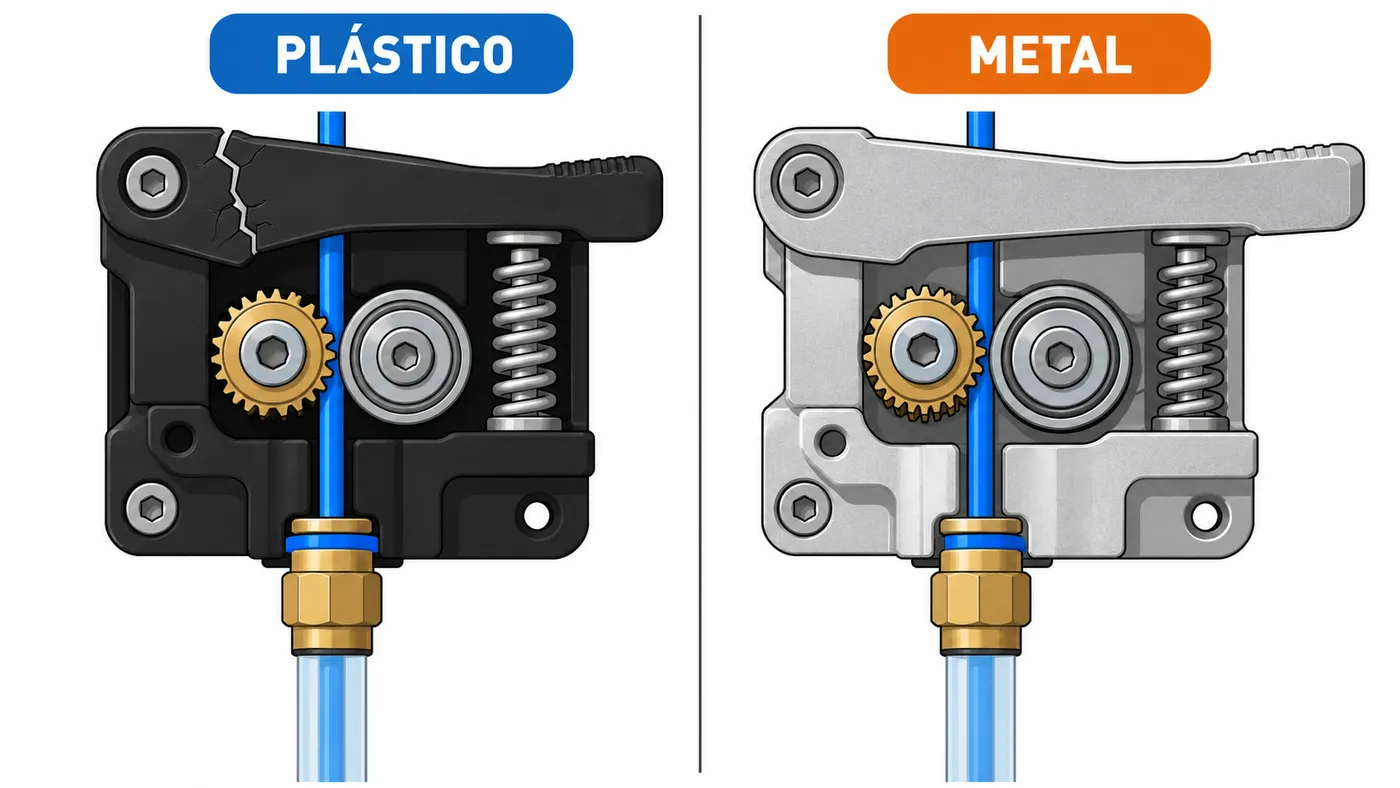
- Kit de extrusor metálico para Ender 3 (suele incluir base, brazo, rodamiento, muelle y tornillos).
- Las llaves Allen que vienen con la impresora.
- Saca el filamento: calienta el hotend, aprieta el brazo del extrusor y tira del filamento hacia atrás.
- Apaga la impresora antes de desmontar.
Este kit mantiene la rueda dentada de serie, así que la relación de pasos no cambia. Si en cambio montas un extrusor de doble engranaje (tipo BMG o similares), tendrás que recalibrar los e-steps sí o sí.
Paso a paso
Este es el extrusor original antes del cambio:

- Quita los tornillos que sujetan el alimentador al motor. Con cuidado: esos tornillos también sujetan el motor al soporte, así que aguántalo para que no se caiga.

- Limpia el polvo y los restos de filamento de la superficie y de la rueda dentada. Un cepillo de dientes viejo va muy bien para la rueda.

- Coloca la base del nuevo alimentador metálico y sujeta el motor con los mismos tornillos originales.

- Monta el rodamiento en el brazo pequeño, que quedará justo al lado de la rueda dentada que empuja el filamento, y coloca el muelle.

- Revisa que todos los tornillos están apretados y que el brazo se mueve libremente y vuelve con el muelle.
Ajustar la tensión del muelle
Si tu kit tiene tornillo de ajuste, la tensión es lo que más influye en que funcione bien:
- Demasiado floja: la rueda patina y el filamento no avanza (subextrusión).
- Demasiado fuerte: la rueda muerde y aplasta el filamento, y en filamentos flexibles lo deforma.
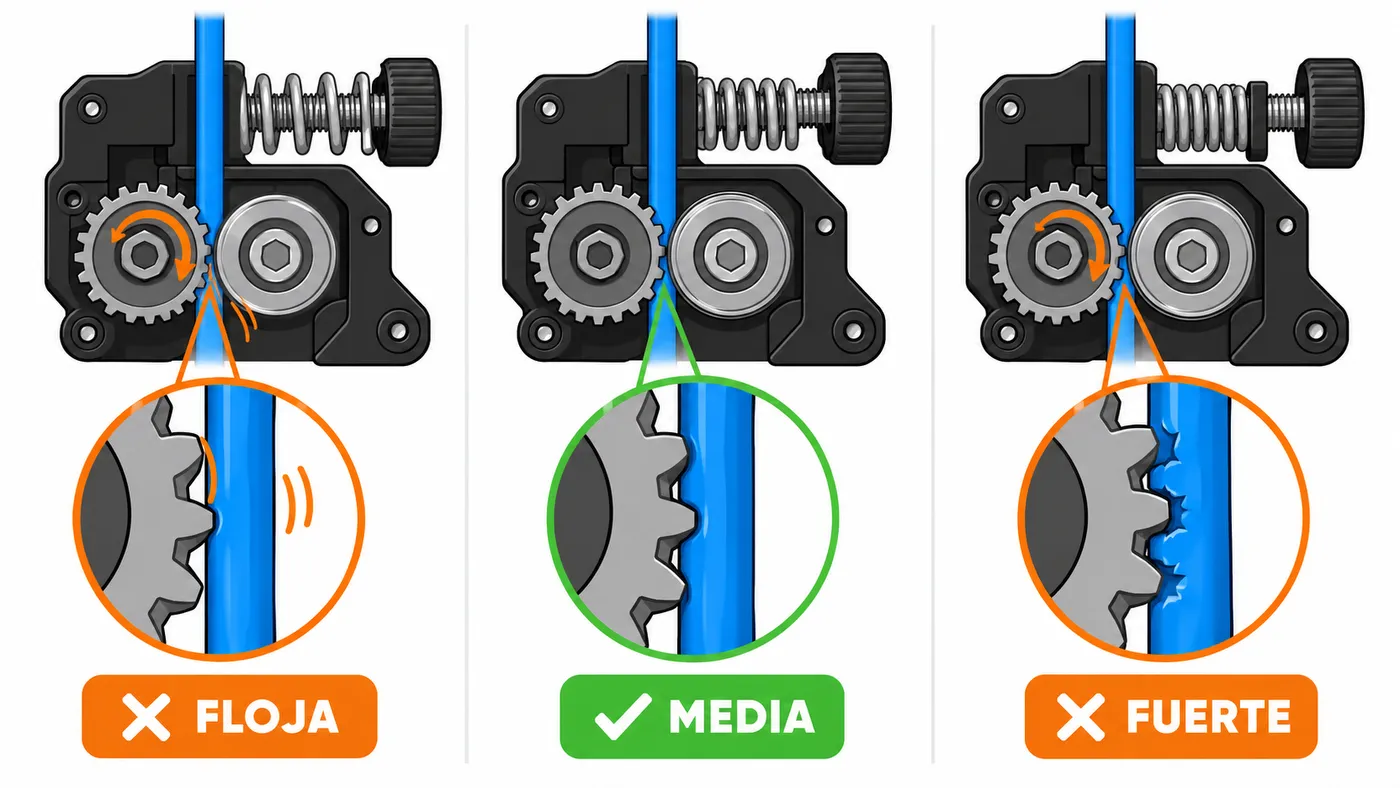
Empieza con una tensión media y comprueba que, al tirar del filamento con la mano mientras el motor está parado, cuesta bastante pero no deja marcas profundas.
Comprobar que funciona
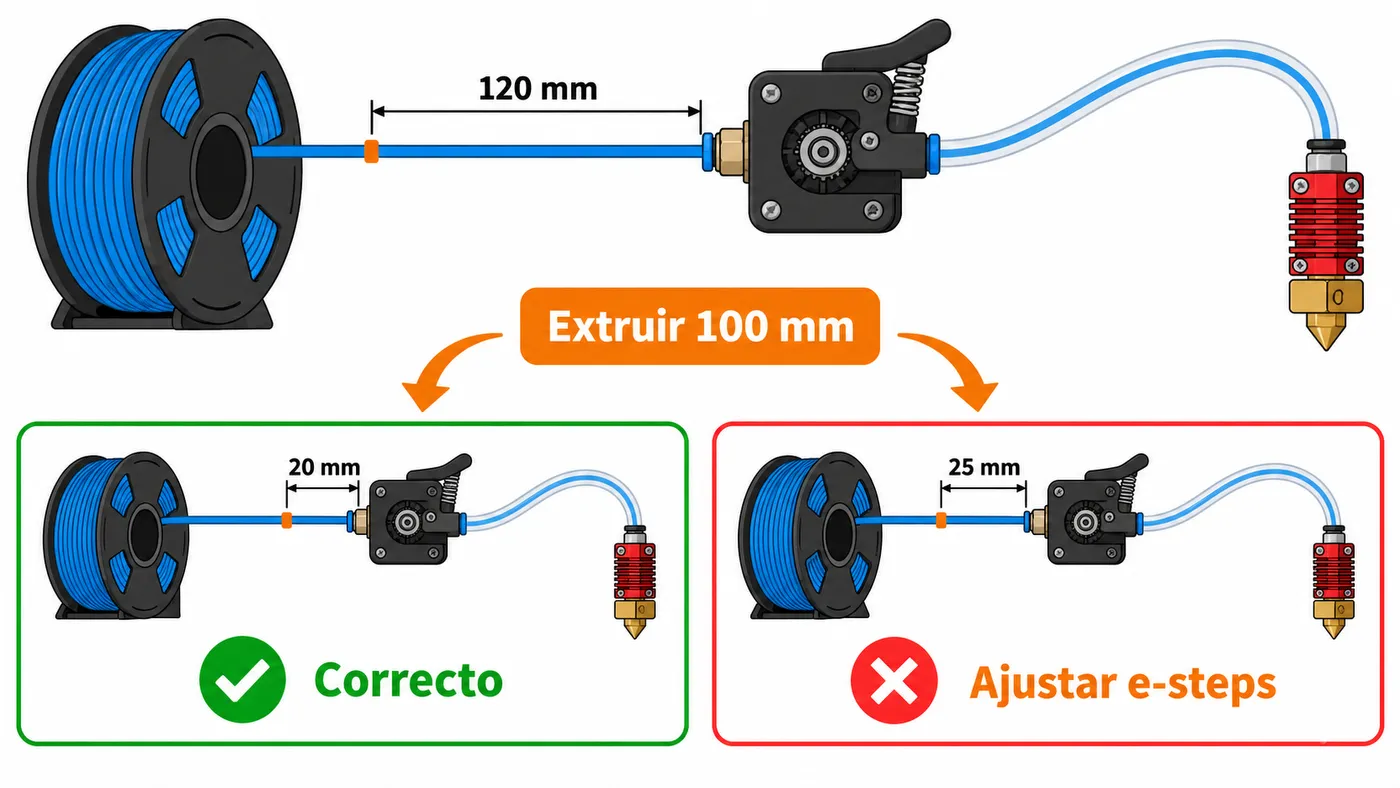
- Calienta el hotend y vuelve a cargar el filamento.
- Extruye 100 mm desde la pantalla o desde OctoPrint.
- Mide si ha entrado exactamente 100 mm. Si no, ajusta los e-steps: lo explico en cómo calibrar los e-steps del extrusor.
Con la rueda de serie, el valor de fábrica de la Ender 3 ronda los 93 pasos/mm; pequeñas diferencias son normales.
Problemas habituales
El extrusor hace «clic» o salta. El motor no puede empujar: hotend demasiado frío, boquilla parcialmente obstruida o tensión excesiva. Sube 5–10 °C y revisa la boquilla.
El filamento sale mordido o con polvo de plástico. La rueda está patinando sobre el mismo punto. Limpia la rueda y ajusta la tensión.
El filamento no entra en el tubo PTFE. Corta la punta del filamento en diagonal y comprueba que el racor neumático está bien enroscado.
El filamento se dobla entre la rueda y el racor. Pasa sobre todo con flexibles (TPU): imprime despacio y con una tensión baja.
Relacionados
- Ender 3: cambiar el hotend por un V6
- Calibrar los e-steps del extrusor
- Ender 3: modificaciones y mejoras
Vídeo del cambio
Material utilizado