La mayoría de impresiones fallidas se deciden en los primeros dos minutos. Si la primera capa no queda bien pegada y uniforme, todo lo que va encima hereda el problema: esquinas que se levantan, piezas que se sueltan a mitad o bases deformadas. En esta guía aprenderás a reconocer una primera capa correcta, qué ajustes del laminador la controlan y cómo corregirla en directo sin cancelar la impresión.
En resumen
- El z-offset es lo que más influye: la boquilla debe aplastar ligeramente el filamento contra la cama.
- Primera capa más gruesa, más ancha y más lenta que el resto, y sin ventilador de capa o casi.
- Una cama limpia de grasa pega más que cualquier truco; ajusta en directo con babystepping.
Antes de nada: cama nivelada
Esta guía da por hecho que la cama está nivelada o que tienes una malla de sensor activa. Si no es así, ningún ajuste de primera capa lo compensa. Tienes el proceso completo, incluido cómo medir el Z-offset con papel, en nivelar la cama de una impresora 3D.
Cómo debe verse una primera capa correcta
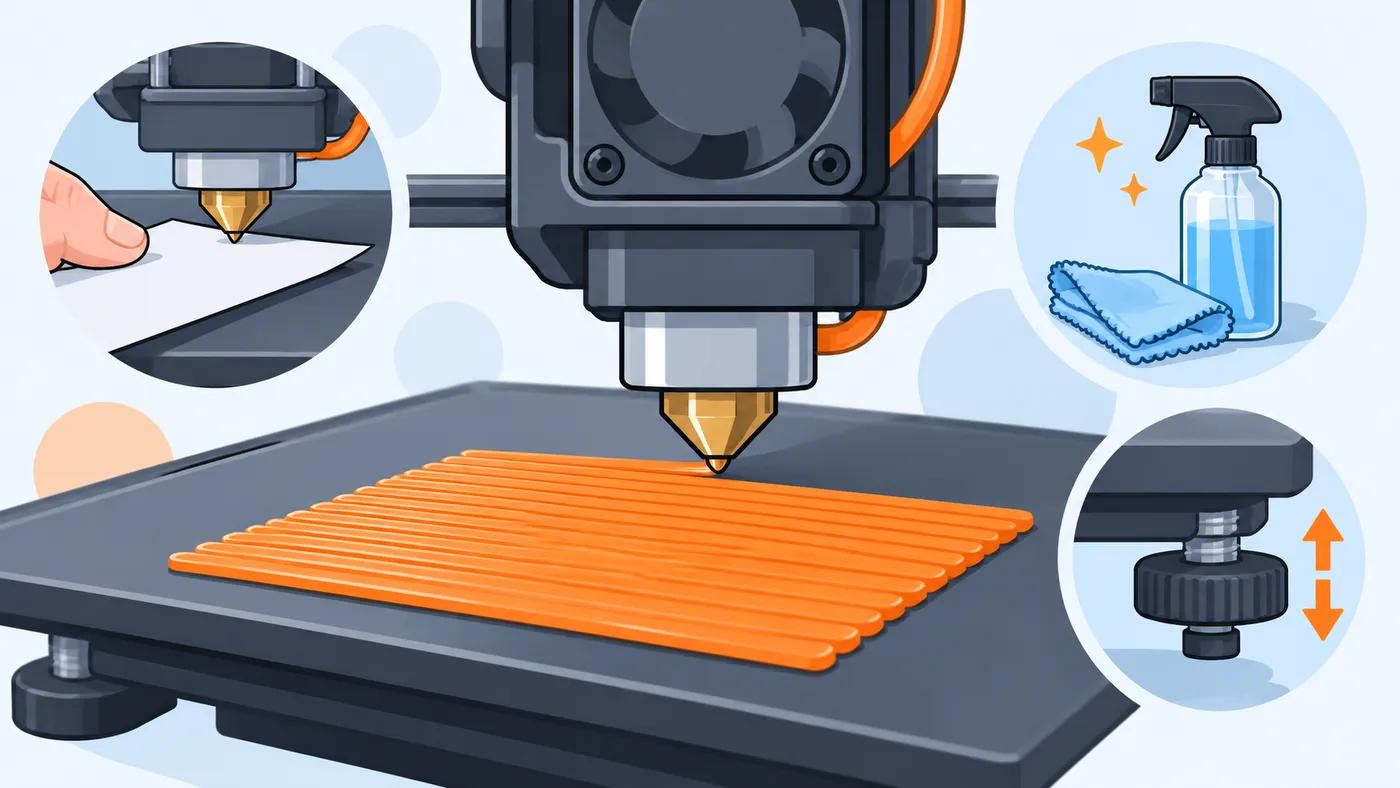
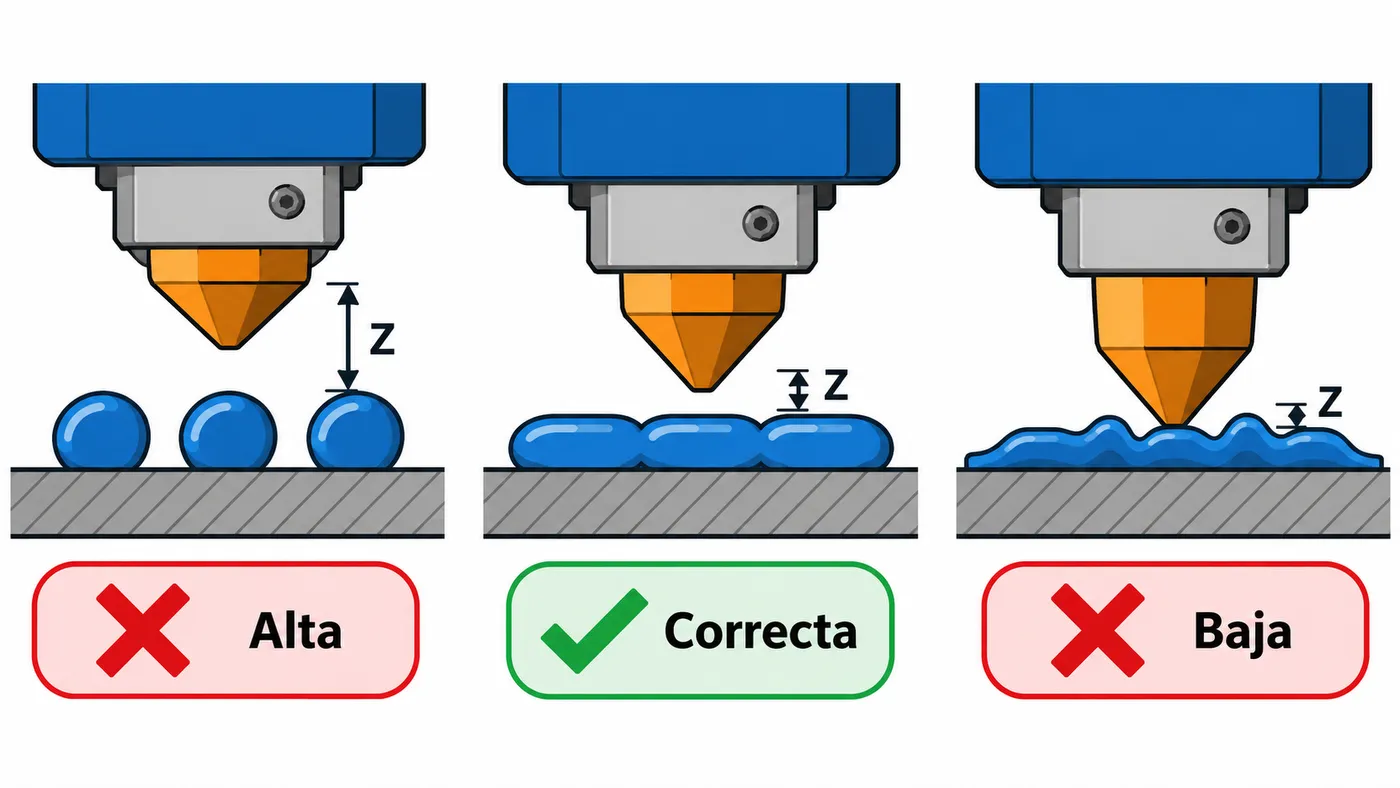
La primera capa no se deposita: se aplasta. El hueco entre boquilla y cama es algo menor que el grosor natural del hilo, así que el plástico se ensancha y se une con la línea de al lado.
| Síntoma | Causa más probable | Qué hacer |
|---|---|---|
| Líneas redondas, separadas, con huecos entre ellas | Boquilla demasiado alta | Baja el z-offset en pasos de 0,02 mm |
| Líneas que se despegan al pasar el dedo | Boquilla alta o cama sucia | Baja el z-offset y limpia la cama |
| Superficie plana, lisa, líneas unidas sin crestas | Correcto | Guarda el valor |
| Superficie rugosa, crestas, ondas laterales | Boquilla demasiado baja | Sube el z-offset |
| Zonas transparentes o sin plástico, la boquilla rasca | Muy baja: el extrusor no puede empujar | Sube el z-offset y revisa si el extrusor patina |
| Pie de elefante: la base sobresale hacia fuera | Muy baja o cama demasiado caliente | Sube un poco el z-offset o baja la temperatura de cama |
| Bien en una zona, mal en otra | Cama desnivelada o malla no cargada | Revisa la nivelación |
Una prueba rápida: imprime un cuadrado de una sola capa y despégalo. Debe salir como una lámina entera, sin agujeros y con las líneas fusionadas.
Los ajustes del laminador que importan
Altura de la primera capa
Con boquilla de 0,4 mm, lo habitual es 0,2 a 0,3 mm. Una primera capa algo más gruesa que el resto perdona mejor las pequeñas irregularidades de la cama: un error de 0,05 mm es una cuarta parte de 0,2 mm, pero solo una sexta parte de 0,3 mm.
Anchura de línea
Muchos laminadores permiten una anchura de primera capa mayor, por ejemplo entre el 110 y el 150 % del diámetro de la boquilla. Líneas más anchas significan más superficie de contacto.
Velocidad
La primera capa se imprime despacio: entre 15 y 30 mm/s es un rango habitual. Así el plástico tiene tiempo de fundirse bien y adherirse, y tú tienes tiempo de verlo y corregir.
Temperaturas y ventilador
- Boquilla: algunos grados más en la primera capa ayudan a la adhesión, sin pasarse.
- Cama: la que recomiende el fabricante del filamento. Más caliente no siempre pega más; en PLA, el exceso provoca pie de elefante.
- Ventilador de capa: apagado o muy bajo en la primera capa. Enfriar el plástico antes de que se aplaste reduce la adhesión.
| Ajuste | Primera capa | Resto de capas |
|---|---|---|
| Altura (boquilla 0,4) | 0,2–0,3 mm | 0,1–0,28 mm |
| Anchura de línea | 110–150 % | unos 100–120 % |
| Velocidad | 15–30 mm/s | Según el perfil |
| Ventilador (PLA) | 0 % o muy bajo | Alto |
Limpieza de la cama
La grasa de los dedos es el enemigo número uno. Basta tocar la cama una vez para que esa zona pegue peor.
| Superficie | Limpieza habitual | Qué evitar |
|---|---|---|
| PEI liso o texturizado | Alcohol isopropílico (IPA) entre impresiones; de vez en cuando, agua caliente con jabón lavavajillas y secado completo | Acetona en PEI liso, salvo que el fabricante lo permita |
| Cristal | IPA o agua con jabón | Rayar con cuchillas metálicas |
| Superficies magnéticas con recubrimiento | Según el fabricante; normalmente IPA | Doblarlas en caliente |
Pasos para una limpieza a fondo de una lámina de PEI:
- Quita la lámina y lávala con agua caliente y unas gotas de jabón lavavajillas.
- Aclárala bien para no dejar restos de jabón.
- Sécala con papel que no suelte pelusa.
- A partir de ahí, toca la lámina solo por los bordes.
El IPA sirve para el mantenimiento diario, pero no siempre arrastra toda la grasa acumulada; el lavado con jabón sí.
Adhesión: cuándo hace falta ayuda
Si la cama está limpia y el z-offset bien, el PLA y el PETG suelen pegar sin ayudas. Las ayudas tienen sentido en estos casos:
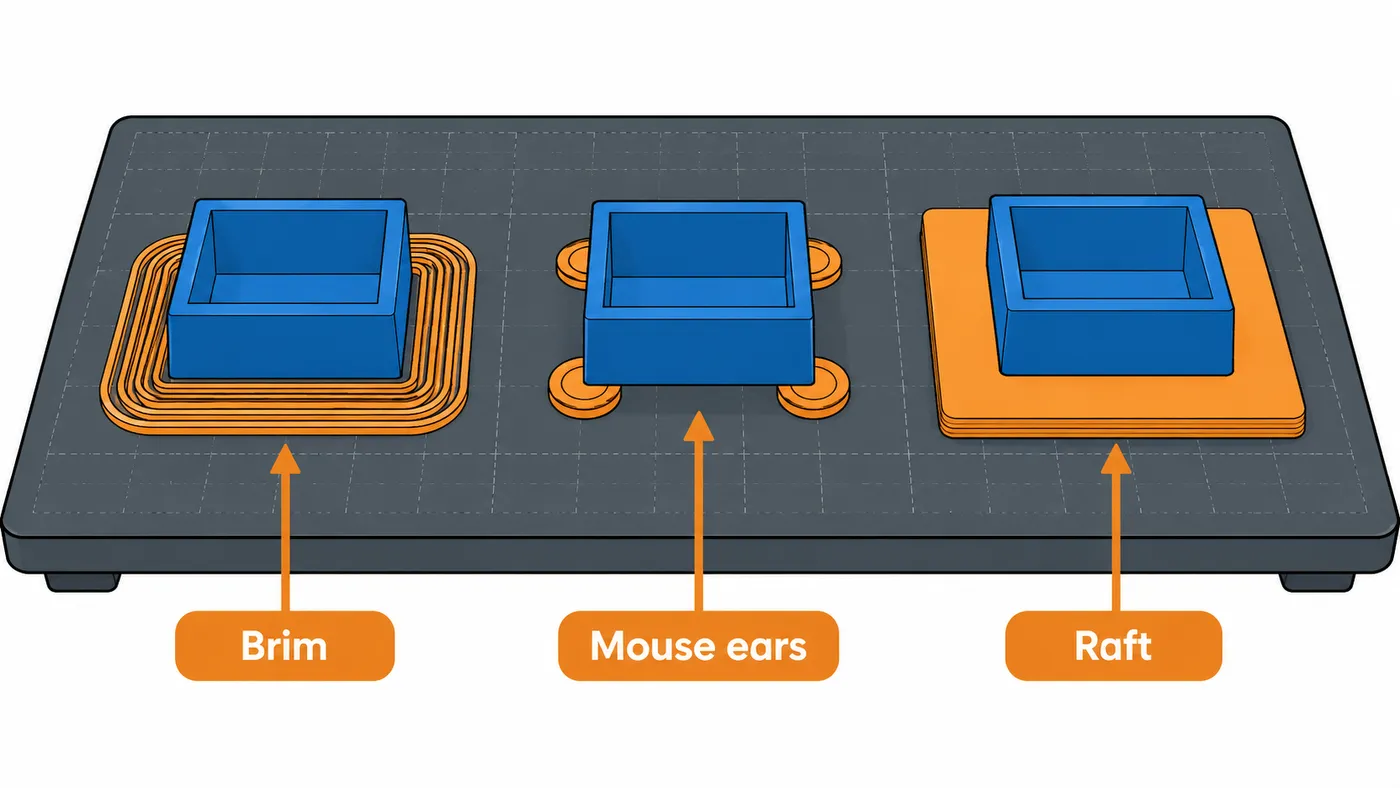
- Brim: un ala de varias líneas alrededor de la pieza. Aumenta la superficie y sujeta las esquinas. Útil en piezas con poca base o en materiales que encogen, como ABS y ASA.
- Mouse ears: discos pequeños solo en las esquinas. Menos plástico que un brim completo.
- Raft: una base entera bajo la pieza. Pocas veces hace falta con una cama moderna, y deja peor acabado inferior.
- Adhesivos (pegamento en barra, lacas específicas): útiles en cristal o para materiales difíciles. En PEI con PETG, algunos los usan como capa separadora, porque el PETG puede pegar tanto que arranca trozos de la lámina.
Si el problema son esquinas que se levantan horas después, no es la primera capa sino el warping, que tiene su propio diagnóstico en la guía de problemas de impresión 3D.
Ajuste en vivo con babystepping
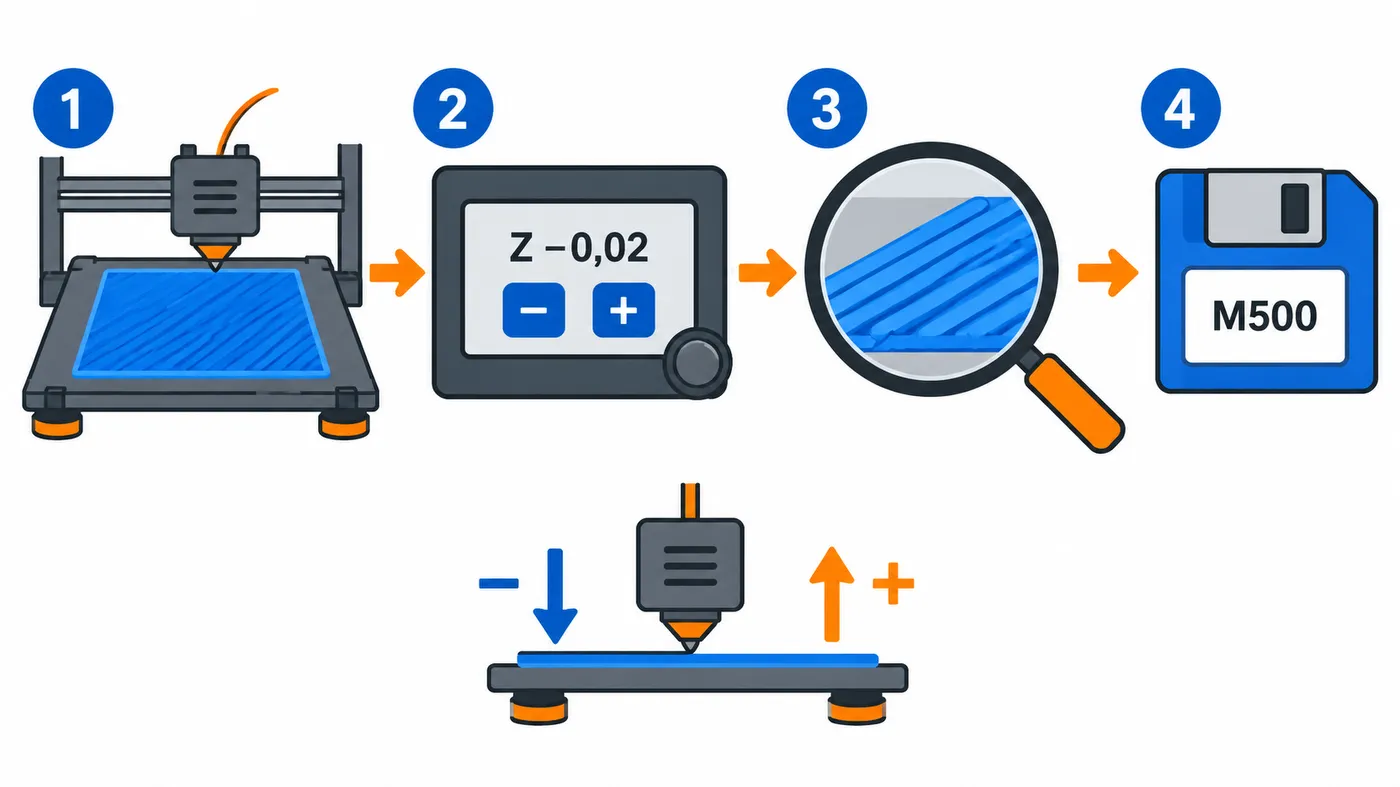
El babystepping mueve la boquilla en Z mientras imprime. Es la forma más rápida de afinar: lanzas un cuadrado de prueba y vas corrigiendo mientras miras.
Pasos:
- Lanza una impresión de prueba que cubra buena parte de la cama.
- Mientras se imprime la primera capa, abre en la pantalla la opción de ajuste de Z (en Marlin suele llamarse Babystep Z; en Klipper, desde la interfaz web o con comandos).
- Corrige en pasos pequeños, de 0,01 a 0,02 mm, y espera a ver un par de líneas antes del siguiente cambio.
- Cuando quede bien, guarda el valor; si no, se pierde al reiniciar.
En Marlin, si el firmware tiene el babystepping activado:
M290 Z-0.02
M500
M290 mueve en directo. Si el firmware tiene el babystepping vinculado al offset del sensor, el ajuste se suma al Z-offset y M500 lo guarda en la EEPROM.
En Klipper:
SET_GCODE_OFFSET Z_ADJUST=-0.02 MOVE=1
Z_OFFSET_APPLY_PROBE
SAVE_CONFIG
Z_OFFSET_APPLY_PROBE traslada el ajuste al offset del sensor (con final de carrera mecánico se usa Z_OFFSET_APPLY_ENDSTOP). SAVE_CONFIG reinicia Klipper, así que hazlo al acabar la impresión.
Recuerda el signo: negativo acerca la boquilla a la cama, positivo la aleja.
Errores habituales
- Corregir con la cama fría. La cama y la boquilla se dilatan al calentarse; ajusta siempre a temperatura de impresión.
- Cambiar el z-offset en saltos grandes. Pasos de 0,1 mm saltan de «no pega» a «rasca».
- Tocar la cama con los dedos justo después de limpiarla.
- Subir la temperatura de cama para todo. Si la boquilla está alta, más calor no lo arregla.
- Confundir primera capa con calibración del extrusor. Si los cuadrados salen con huecos aunque el z-offset esté bien, revisa los e-steps del extrusor.
- No guardar el babystepping al terminar.