La mayoría de los fallos de impresión 3D se repiten en todas las impresoras FDM y tienen causas conocidas. En esta guía aprenderás a identificar siete problemas por su aspecto y a corregirlos en el orden correcto: primero lo mecánico, después la calibración y al final el laminador.
Sirve para cualquier impresora de filamento, desde una Ender 3 hasta una Prusa o una Bambu Lab.
En resumen
- Cambia un solo ajuste cada vez e imprime una pieza pequeña de prueba para comprobarlo.
- Casi la mitad de los problemas vienen de la primera capa: nivelación y Z-offset primero.
- Antes de tocar el laminador, descarta filamento húmedo, correas flojas y boquilla parcialmente obstruida.
Tabla de diagnóstico rápido
| Síntoma | Problema | Primera comprobación |
|---|---|---|
| Telarañas entre partes de la pieza | Hilos (stringing) | Temperatura y retracción |
| Esquinas levantadas | Warping | Adherencia de cama y corrientes de aire |
| Base más ancha que el resto | Pie de elefante | Z-offset y temperatura de cama |
| Pieza «escalonada» en un eje | Capas desplazadas | Correas y poleas |
| Huecos en paredes y relleno | Subextrusión | Boquilla, extrusor y e-steps |
| La pieza se despega o hace espaguetis | Mala primera capa | Nivelación, Z-offset y limpieza |
| Ondas repetidas tras esquinas | Ghosting | Velocidad, aceleración y rigidez |
1. Hilos (stringing)
Son hilos finos de plástico entre zonas separadas de la pieza. Aparecen porque el filamento sigue saliendo por la boquilla durante los desplazamientos.
Causas y soluciones:
- Temperatura demasiado alta. Prusa recomienda bajarla entre 5 y 10 °C y comprobar si mejora.
- Retracción insuficiente. Sube la distancia en pasos pequeños. En direct drive rara vez hace falta más de 2 mm.
- Filamento húmedo. Si al imprimir oyes chasquidos o ves burbujas, sécalo.
- Desplazamientos largos. Activa opciones como «evitar cruzar perímetros» en el laminador.
Lo explicamos a fondo en retracción en impresión 3D.
2. Warping (deformación por contracción)
Las esquinas de la pieza se levantan de la cama. El plástico se contrae al enfriarse y, si la base no está bien adherida, tira de los bordes hacia arriba.
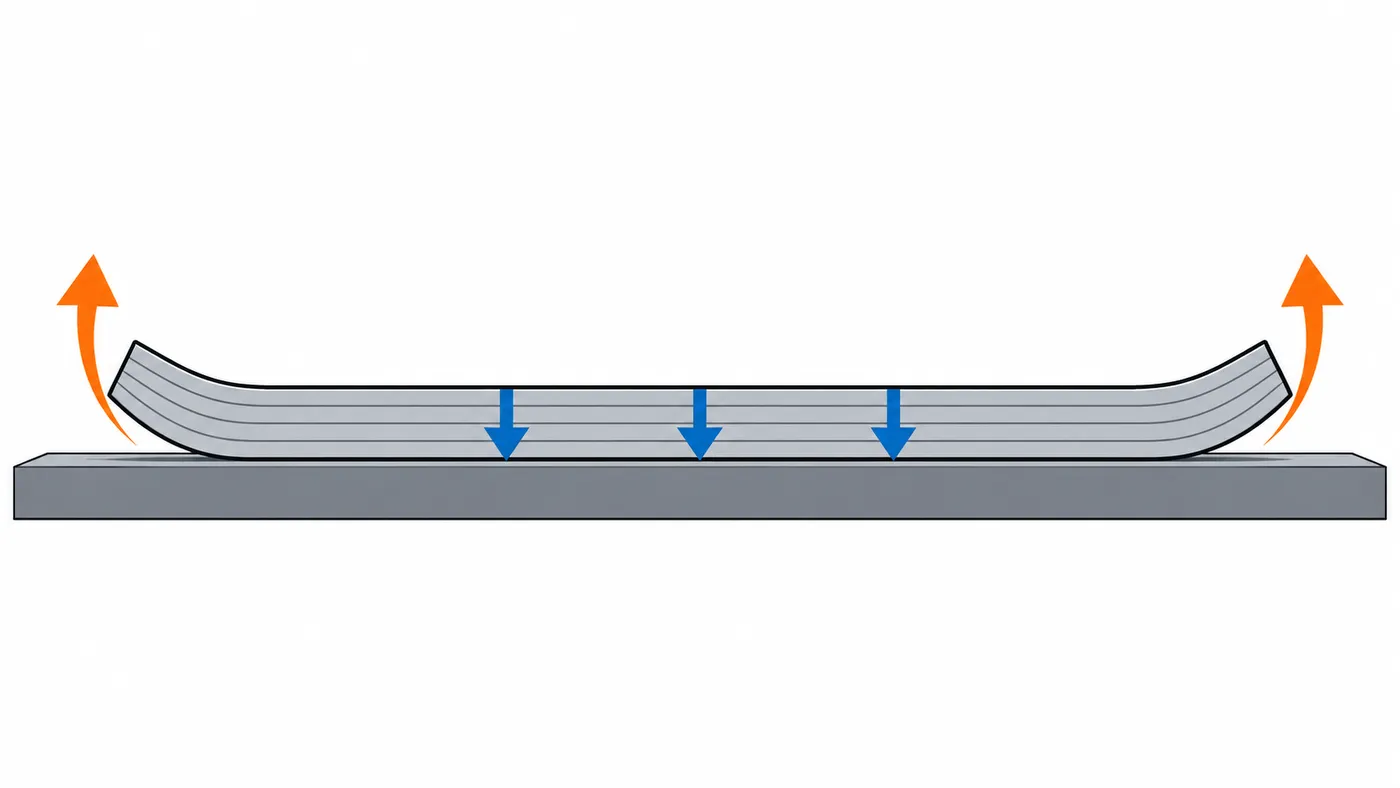
Es muy habitual en ABS, ASA y nylon, y poco frecuente en PLA.
Soluciones:
- Limpia la cama con alcohol isopropílico. Las huellas de los dedos reducen mucho la adherencia.
- Sube la temperatura de cama dentro del rango del fabricante.
- Añade un brim de 5–10 mm en piezas con esquinas vivas.
- Elimina corrientes de aire o usa un cerramiento con materiales técnicos.
- Reduce el ventilador de capa en las primeras capas.
3. Pie de elefante
Las primeras capas salen más anchas que el resto y forman un pequeño reborde en la base. Molesta sobre todo en piezas que tienen que encajar.
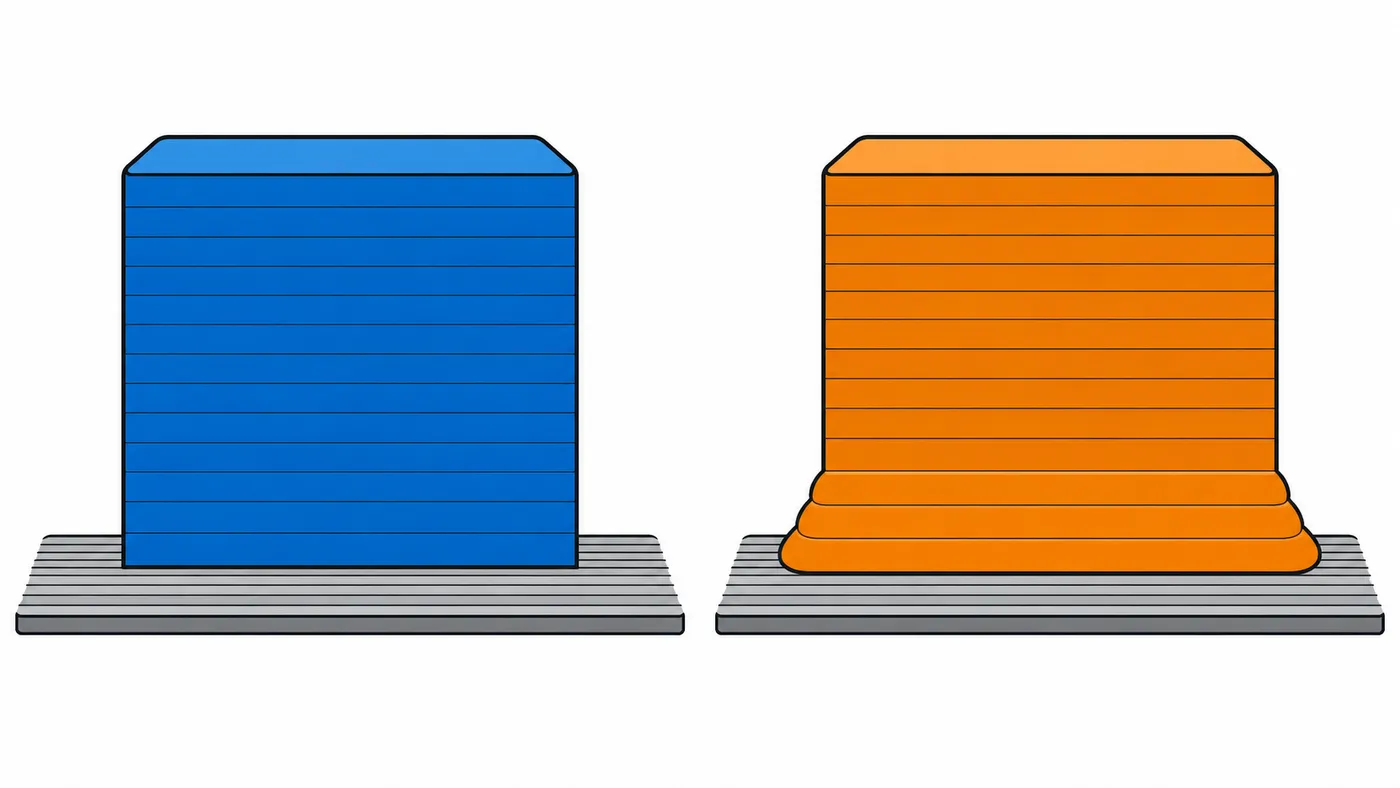
Causas y soluciones:
- Boquilla demasiado cerca de la cama. Sube el Z-offset unas centésimas (0,02–0,05 mm cada vez).
- Cama demasiado caliente. El plástico de abajo se mantiene blando y se aplasta con el peso de las capas superiores. Prueba 5 °C menos.
- Compensación en el laminador. PrusaSlicer y OrcaSlicer tienen la opción «elephant foot compensation», que reduce un poco el contorno de la primera capa.
- Chaflán en el diseño. Un chaflán de 0,5 mm en el borde inferior lo disimula por completo.
4. Capas desplazadas
A partir de una altura, la pieza continúa desplazada en X o en Y, como si alguien la hubiera empujado. Es un problema mecánico, casi nunca del laminador.
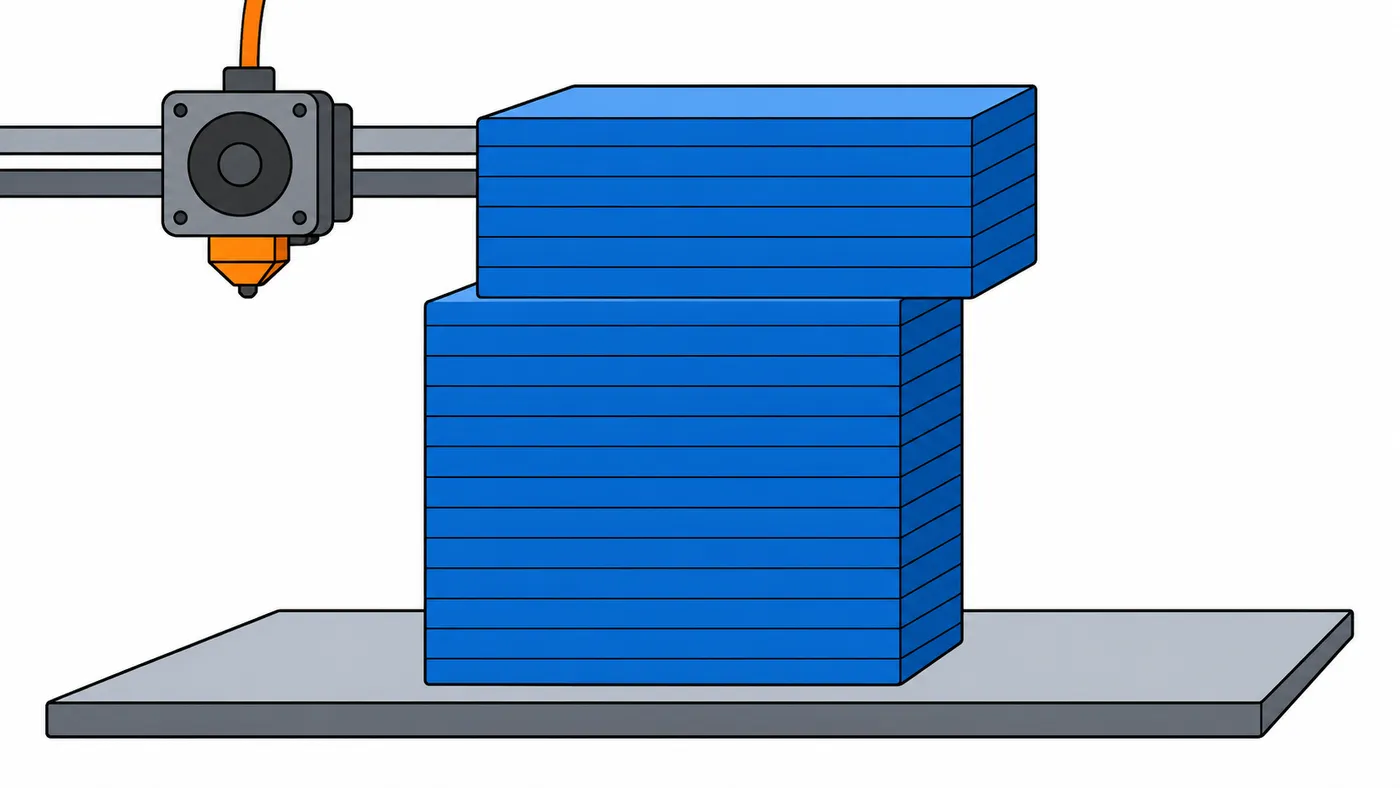
Comprobaciones por orden:
- Correas flojas. Deben estar tensas, sin destensarse al pulsarlas.
- Poleas sueltas. Revisa que el tornillo prisionero apriete sobre la parte plana del eje del motor.
- Choques del cabezal. Si la pieza se enrosca hacia arriba (warping o sobreextrusión), la boquilla tropieza y el motor pierde pasos.
- Velocidad o aceleración excesivas para tu máquina.
- Drivers con poca corriente o sobrecalentados. Consulta cómo calibrar los drivers (Vref).
5. Subextrusión
Faltan líneas, las paredes tienen huecos y el relleno parece una red. La impresora está empujando menos plástico del que debería.
Causas y soluciones:
- Boquilla parcialmente obstruida. Haz una limpieza en caliente (cold pull) o cambia la boquilla.
- Extrusor que patina. Ajusta la presión del brazo tensor y revisa que el engranaje no tenga restos de filamento.
- E-steps mal calibrados. Sigue nuestra guía para calibrar los e-steps del extrusor.
- Temperatura demasiado baja para la velocidad. El hotend no llega a fundir el plástico a tiempo. Baja la velocidad o sube 5–10 °C.
- Diámetro de filamento mal configurado en el laminador (1,75 mm frente a 2,85 mm).
- Bobina que se engancha o tubo Bowden mal asentado.
6. La primera capa no se pega
La pieza se mueve, se despega a los pocos minutos o el filamento se arrastra formando bolas. Es el fallo más frecuente y el primero que hay que resolver.
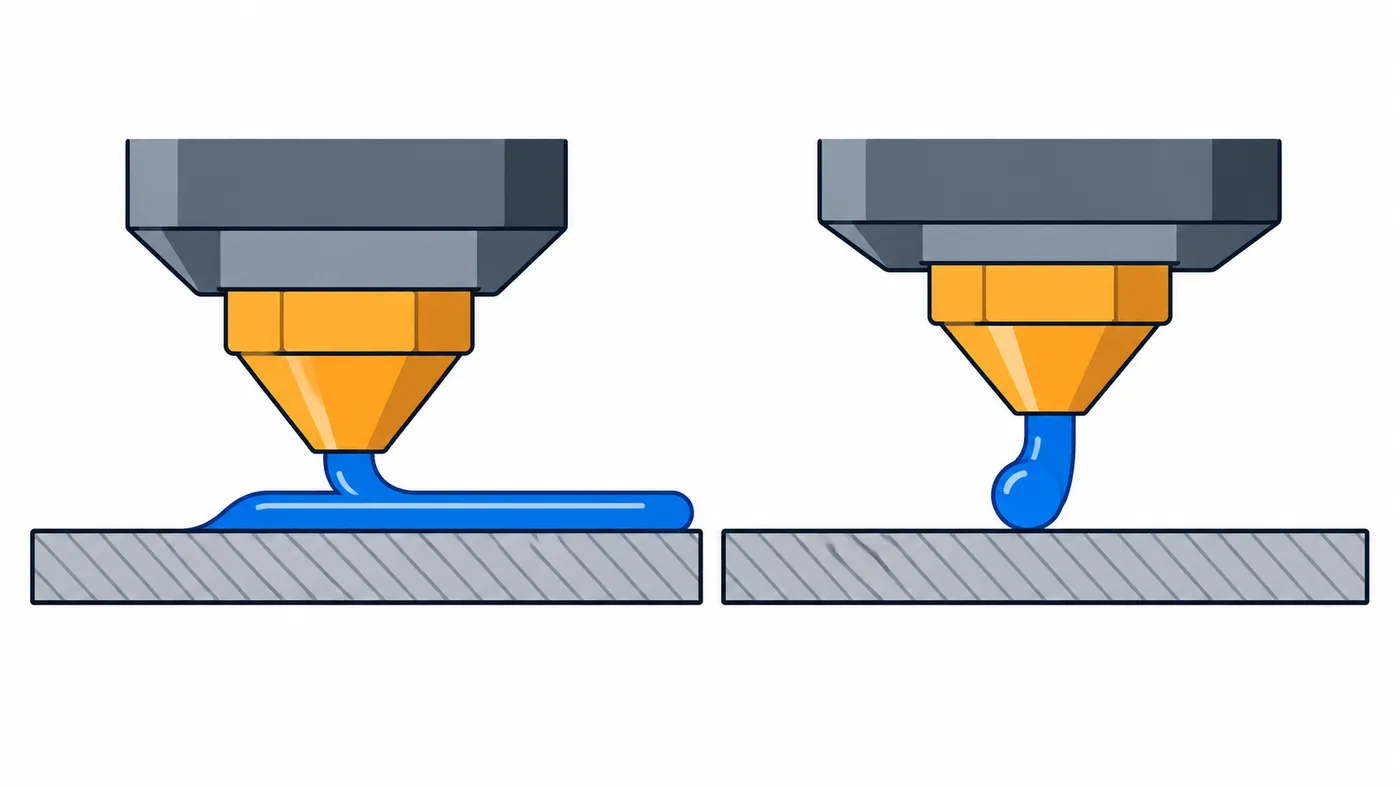
Pasos para arreglarlo:
- Nivela la cama y ajusta el Z-offset. Lo explicamos paso a paso en nivelar la cama de una impresora 3D.
- Limpia la superficie con alcohol isopropílico; en PEI texturizado, de vez en cuando con agua y jabón.
- Usa la temperatura de cama correcta para el material.
- Imprime la primera capa despacio: 20–30 mm/s es un valor habitual.
- Apaga el ventilador en la primera capa.
7. Ghosting (ringing)
Aparecen ondas o «ecos» en la superficie justo después de esquinas, letras o agujeros. Son vibraciones del cabezal o de la estructura que se quedan grabadas en la pared.
Soluciones:
- Baja aceleración y velocidad de los perímetros exteriores.
- Revisa la rigidez: tornillos del marco, ruedas excéntricas, correas y la superficie sobre la que apoya la impresora.
- Reduce el peso del cabezal si has añadido accesorios pesados.
- Input shaping: Klipper y las versiones recientes de Marlin incluyen compensación de resonancias que reduce mucho este efecto.
Errores habituales al diagnosticar
- Cambiar cinco ajustes a la vez. Si mejora, no sabrás cuál ha funcionado.
- Probar con piezas grandes. Usa cubos de calibración o pruebas de pocos minutos.
- Confundir subextrusión con mala primera capa. Si solo falla la primera capa, el problema es de altura, no de extrusión.
- Culpar al laminador de un fallo mecánico. Capas desplazadas y ghosting fuerte casi siempre son mecánicos.
Orden recomendado de calibración
- Mecánica: correas, ruedas, tornillos.
- Nivelación de cama y Z-offset.
- E-steps del extrusor.
- Temperatura (torre de temperatura).
- Flujo y retracción.
- Velocidad y aceleración.