La retracción es el pequeño tirón hacia atrás que da el extrusor antes de cada desplazamiento para que no gotee plástico. Bien ajustada elimina los hilos; mal ajustada provoca huecos, atascos o filamento mordido. En esta guía verás qué valores usar según tu tipo de extrusor y cómo encontrar el tuyo con una torre de retracción.
Sirve para cualquier laminador: Cura, PrusaSlicer, OrcaSlicer o Bambu Studio.
En resumen
- En direct drive bastan distancias cortas, normalmente por debajo de 2 mm.
- En Bowden hacen falta más milímetros, porque el tubo tiene holgura y el filamento se comprime.
- Calibra primero la temperatura y después la retracción: un hotend demasiado caliente hace hilos con cualquier ajuste.
Qué es la retracción
Cuando el cabezal termina una zona y tiene que saltar a otra, la boquilla sigue llena de plástico fundido que tiende a salir por la presión. La retracción tira del filamento hacia atrás para reducir esa presión.
Al llegar al destino, el extrusor vuelve a empujar el mismo filamento (lo que se llama desretraer o unretract) y la impresión continúa.
Se controla con dos parámetros principales:
| Parámetro | Qué es | Si es demasiado bajo | Si es demasiado alto |
|---|---|---|---|
| Distancia | Milímetros de filamento que retrocede | Hilos y gotas | Huecos al reanudar, atascos en el hotend |
| Velocidad | Rapidez del tirón, en mm/s | Hilos (el plástico sigue saliendo mientras retrae) | El engranaje muerde y desgasta el filamento |
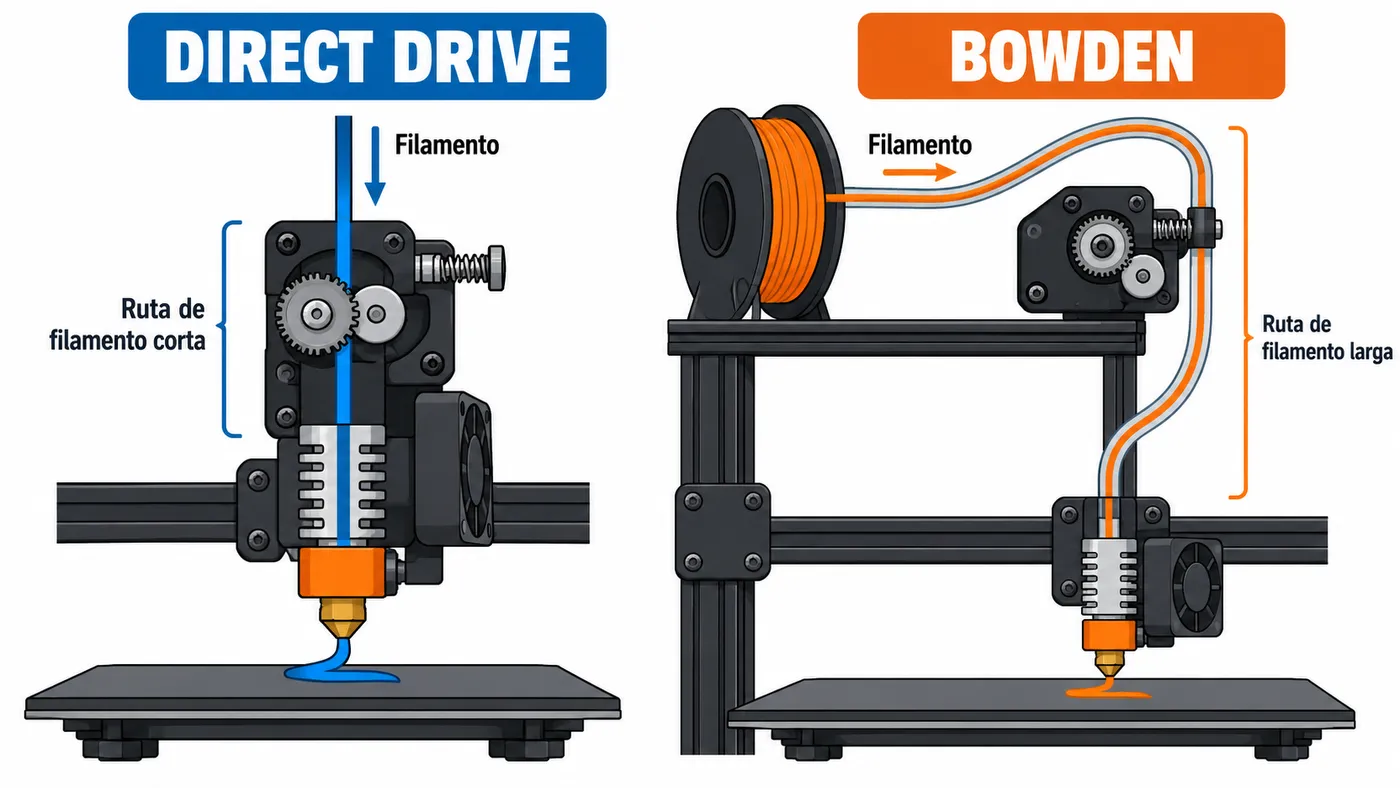
Bowden frente a direct drive
La diferencia clave es dónde está el motor del extrusor:
- Direct drive: el motor está encima del hotend. El filamento recorre pocos centímetros y la retracción actúa casi al instante.
- Bowden: el motor está en el marco y empuja el filamento por un tubo de PTFE de 30 a 60 cm. El filamento tiene juego dentro del tubo y se comprime como un muelle, así que parte de la retracción se «pierde».
Valores de partida
| Tipo de extrusor | Distancia habitual | Fuente o referencia |
|---|---|---|
| Direct drive (Prusa MK3/MK4, Bambu Lab, Ender con direct drive) | 0,4–2 mm | Prusa indica un máximo de 2 mm en sus direct drive |
| Bowden corto (Prusa MINI) | unos 3 mm | El perfil de PrusaSlicer usa 3,2 mm |
| Bowden largo (Ender 3 y similares) | 4–6 mm | Rango de prueba que sugiere OrcaSlicer: 1–6 mm |
Para la velocidad, entre 25 y 45 mm/s es un punto de partida razonable en ambos casos. Prusa advierte que una velocidad demasiado alta puede hacer que el motor pierda pasos.
Estos números son orientativos. El valor correcto depende del hotend, del filamento y de la temperatura, y por eso hay que calibrarlo.
Relación con la temperatura
La temperatura y la retracción están conectadas:
- Más temperatura significa plástico más líquido, que gotea con más facilidad y produce hilos.
- Menos temperatura reduce los hilos, pero si te pasas aparecen subextrusión y capas mal unidas.
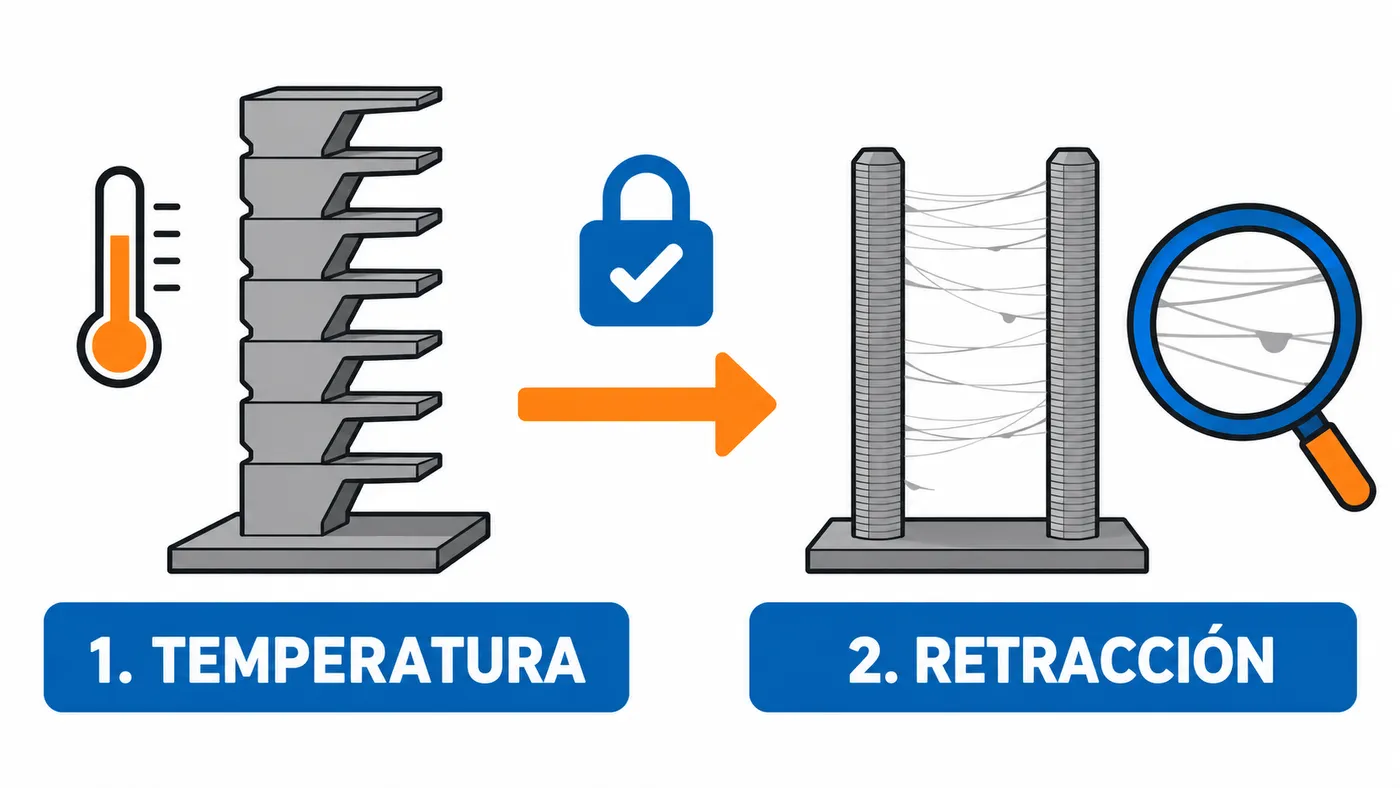
Prusa recomienda, ante hilos, bajar primero entre 5 y 10 °C la boquilla. Por eso el orden correcto es:
- Imprime una torre de temperatura y elige la más baja que dé buena unión de capas y buen acabado.
- Con esa temperatura fija, calibra la retracción.
Si haces al revés y luego cambias la temperatura, la retracción ya no será la óptima.
Calibrar con una torre de retracción
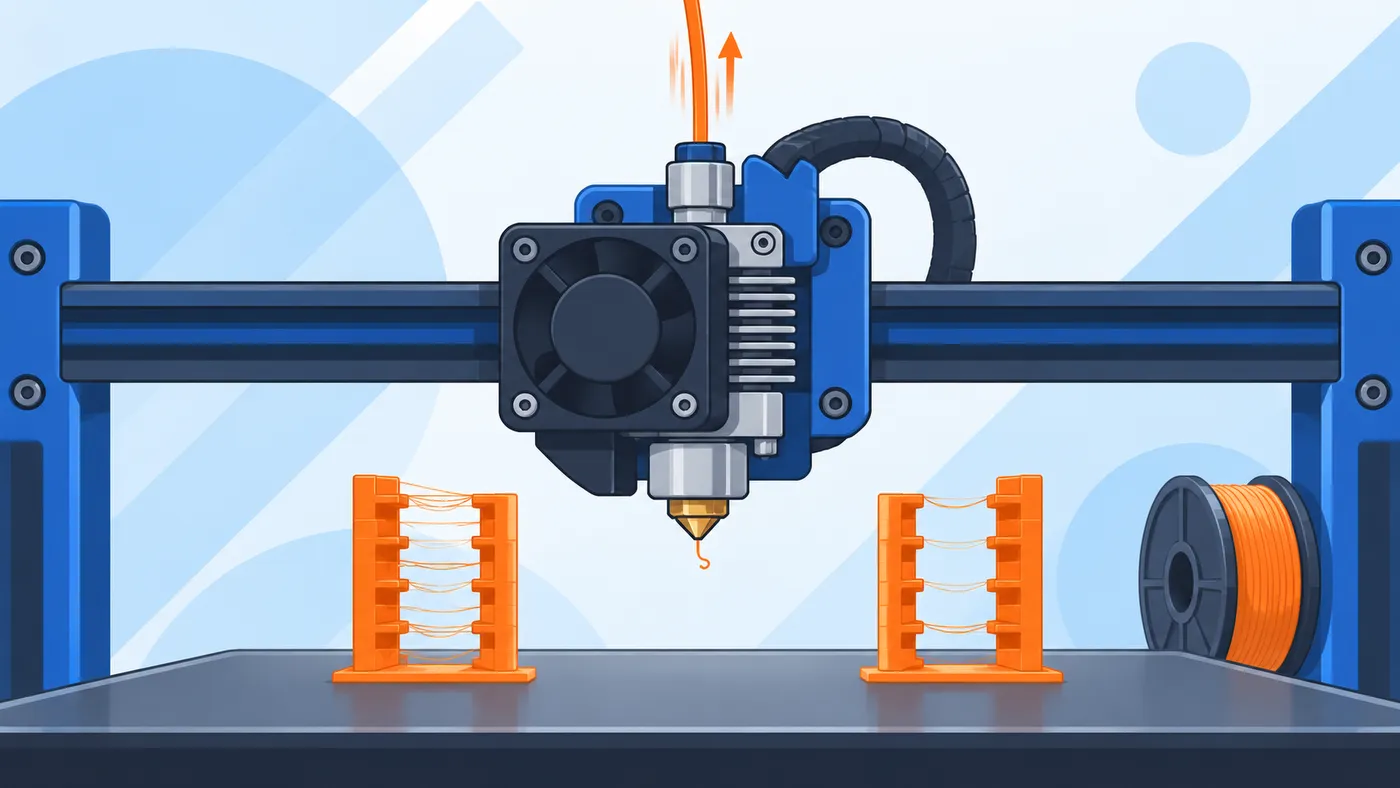
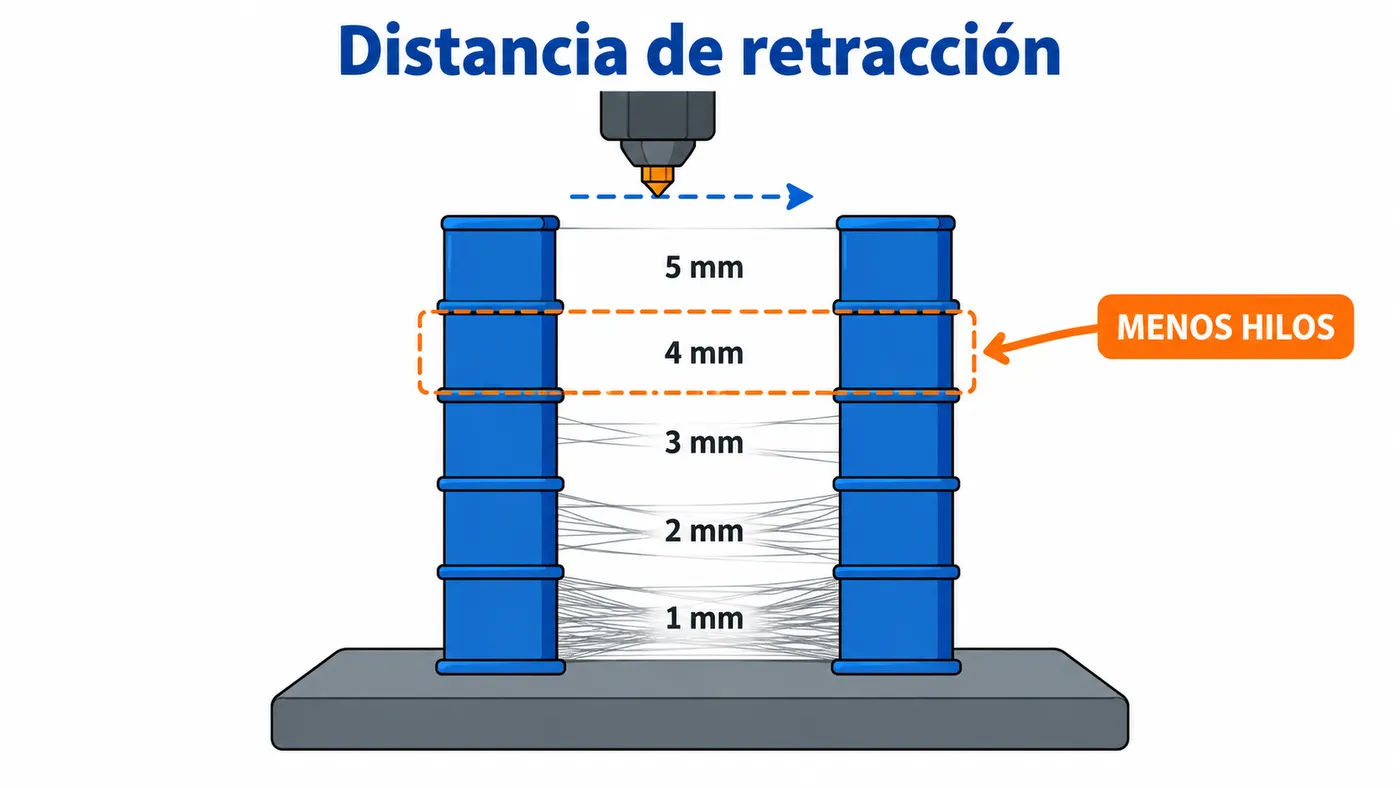
Una torre de retracción son dos columnas finas separadas unos centímetros. El cabezal salta de una a otra en cada capa y cada tramo de altura usa una distancia de retracción distinta. Al terminar, miras en qué tramo desaparecen los hilos.
Con OrcaSlicer (incluido en el programa)
OrcaSlicer trae la prueba en el menú Calibración, opción Retraction test. Según su documentación:
- Introduce el rango: los valores por defecto son 0 a 2 mm en pasos de 0,1 mm, pensados para direct drive.
- En Bowden, la guía sugiere 1 a 6 mm en pasos de 0,2 mm.
- Imprime la torre con el filamento que quieras calibrar.
- Busca el tramo con menos hilos y mide su altura.
- En la vista previa del G-code, busca el comentario
Calib_Retraction_towerpara saber qué distancia corresponde a esa altura. - Elige la distancia más corta que deje la torre limpia y guárdala en el perfil del filamento o de la impresora.
Si la torre sale limpia desde abajo, la propia guía de OrcaSlicer indica que 0,2–0,4 mm suele bastar para PLA o ABS.
Con otros laminadores
En Cura y PrusaSlicer puedes descargar una torre de retracción y cambiar el valor por altura con modificadores o scripts de postprocesado. El método es el mismo: un valor distinto cada pocos milímetros de altura y anotar dónde se ven limpios.
Ajustar después la velocidad
Con la distancia ya elegida, repite la prueba variando la velocidad en pasos de 5 mm/s. Quédate con la más baja que no deje hilos y que no muerda el filamento.
Ajustes complementarios
Estos ajustes del laminador ayudan tanto como la propia retracción:
- Distancia mínima de desplazamiento para retraer: evita retracciones en saltos muy cortos. PrusaSlicer usa 1 mm por defecto.
- Retraer solo al cruzar perímetros y evitar cruzar perímetros: el cabezal viaja por dentro de la pieza y los hilos quedan ocultos.
- Elevación de Z (Z-hop): levanta la boquilla en cada salto. Evita choques, pero puede aumentar los hilos.
- Limpieza (wipe): la boquilla se mueve sobre la pieza mientras retrae, dejando la gota en el interior.
Ejemplo práctico: PETG en una Ender 3 Bowden
Un ejemplo ilustrativo del proceso completo:
- Torre de temperatura de 250 a 220 °C. Supón que la mejor unión sin hilos excesivos aparece a 235 °C.
- Torre de retracción de 1 a 6 mm en pasos de 0,2 mm a 235 °C. Si los hilos desaparecen a partir del tramo de 4,6 mm, ese es tu valor.
- Con 4,6 mm fijos, prueba velocidades de 25 a 45 mm/s y quédate con la primera que deje la torre limpia sin morder el filamento.
Los números concretos serán distintos en cada máquina; lo importante es el método.
Errores habituales
- Subir la distancia sin límite. En direct drive, más de 2–3 mm puede meter plástico fundido en la zona fría del hotend y causar atascos.
- Calibrar con filamento húmedo. La humedad provoca hilos que ninguna retracción corrige. Seca la bobina antes.
- Ignorar el TPU. Los filamentos flexibles necesitan poca retracción y velocidad baja para no doblarse en el extrusor.
- Copiar valores de Bowden en un direct drive. Al convertir una Ender 3 a direct drive hay que recalibrar desde cero.
- No revisar los e-steps. Si el extrusor no mueve lo que debe, la retracción tampoco. Revisa cómo calibrar los e-steps.