Tu impresora iba bien y, de repente, el filamento chasquea al salir, deja hilos por todas partes y las piezas se rompen con nada. Antes de tocar la retracción o la temperatura, sospecha de la humedad. En esta guía aprenderás a reconocerla, a secar cada material sin estropearlo y a guardarlo para que no vuelva a pasar.
En resumen
- Casi todos los filamentos absorben agua del aire; el nylon y el TPU son los más sensibles, el PLA el que menos.
- Se seca con calor suave durante horas, siempre por debajo de la temperatura a la que el plástico se ablanda.
- Secar no sirve de nada si luego lo guardas al aire: caja estanca, gel de sílice e higrómetro.
Por qué la humedad arruina una impresión
Muchos plásticos son higroscópicos: absorben moléculas de agua del ambiente. Cuando ese filamento entra en el hotend a 200–260 °C, el agua se convierte en vapor de golpe. Ese vapor forma burbujas dentro del plástico fundido, que revientan al salir por la boquilla.
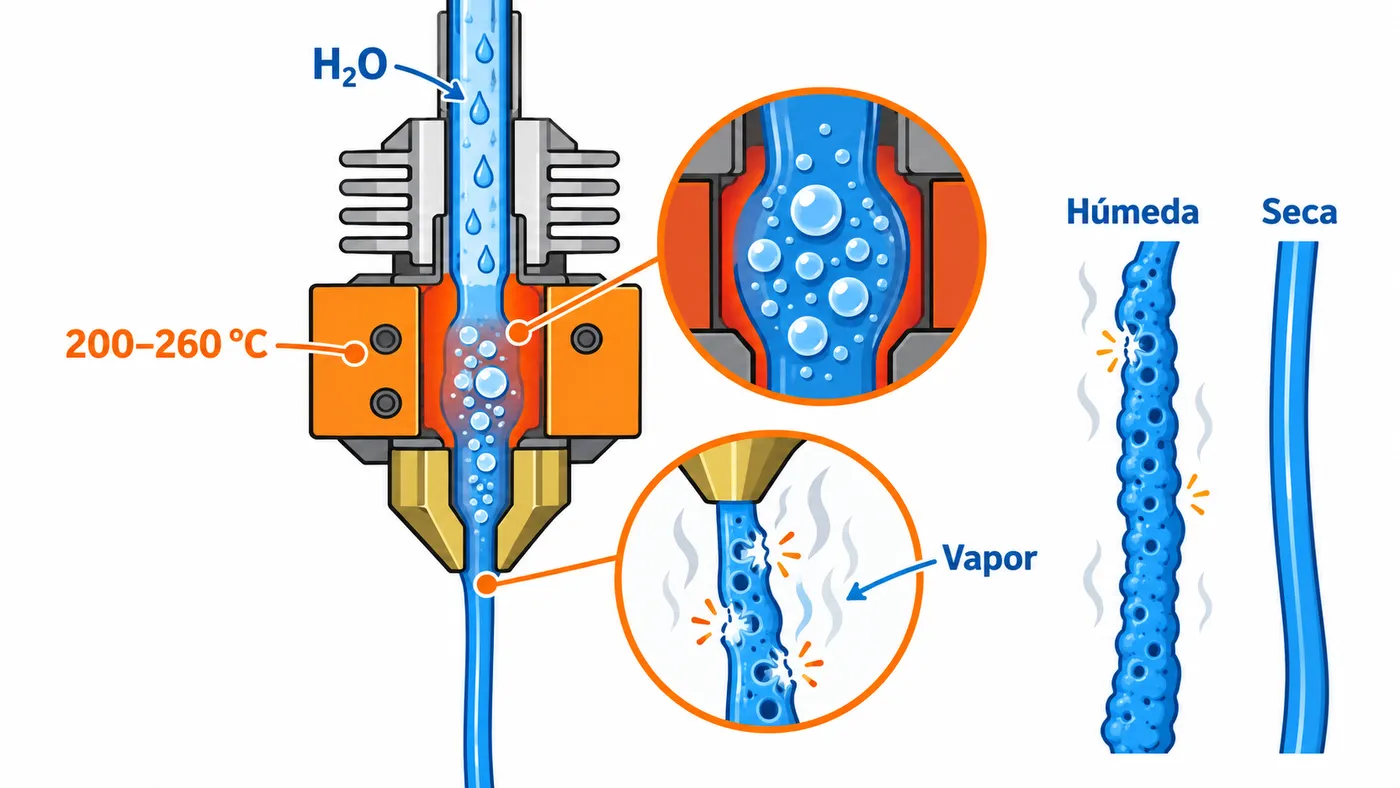
Además, en materiales como el nylon, el PETG o el policarbonato, la humedad provoca hidrólisis: el agua rompe las cadenas del polímero al fundirse. Por eso la pieza no solo sale fea, sino que pierde resistencia de verdad.
Lo traicionero es que el proceso es lento. Una bobina abierta puede imprimir bien la primera semana y empezar a fallar al cabo de un mes, sin que hayas cambiado nada.
Síntomas del filamento húmedo
| Síntoma | Qué ves u oyes | Por qué ocurre |
|---|---|---|
| Chasquidos | Pequeños «pop» o crepitar en la boquilla | El agua hierve y revienta burbujas |
| Hilos (stringing) | Telarañas entre zonas aunque la retracción esté bien | El vapor empuja plástico fuera de la boquilla |
| Superficie rugosa | Paredes con granos, poros o aspecto espumoso | Burbujas atrapadas en cada capa |
| Piezas frágiles | Se parten entre capas o el filamento se rompe en el tubo | Hidrólisis y mala unión entre capas |
| Extrusión irregular | Huecos, capas finas o subextrusión intermitente | El caudal cambia con cada burbuja |
| Vapor visible | Un hilillo de humo blanco al purgar | Agua evaporándose, típico del nylon |
Una prueba rápida: extruye unos centímetros en el aire y escucha. Si crepita y el hilo sale con burbujas o mate, está húmedo. Otra pista: si el filamento seco se doblaba antes de partirse y ahora se rompe al primer doblez, sobre todo en PLA viejo, también puede ser humedad (aunque el PLA envejecido se vuelve quebradizo por sí solo).
Si tienes dudas entre humedad y un problema mecánico, repasa la guía de problemas de impresión 3D: muchos síntomas se parecen.
Qué filamentos absorben más humedad
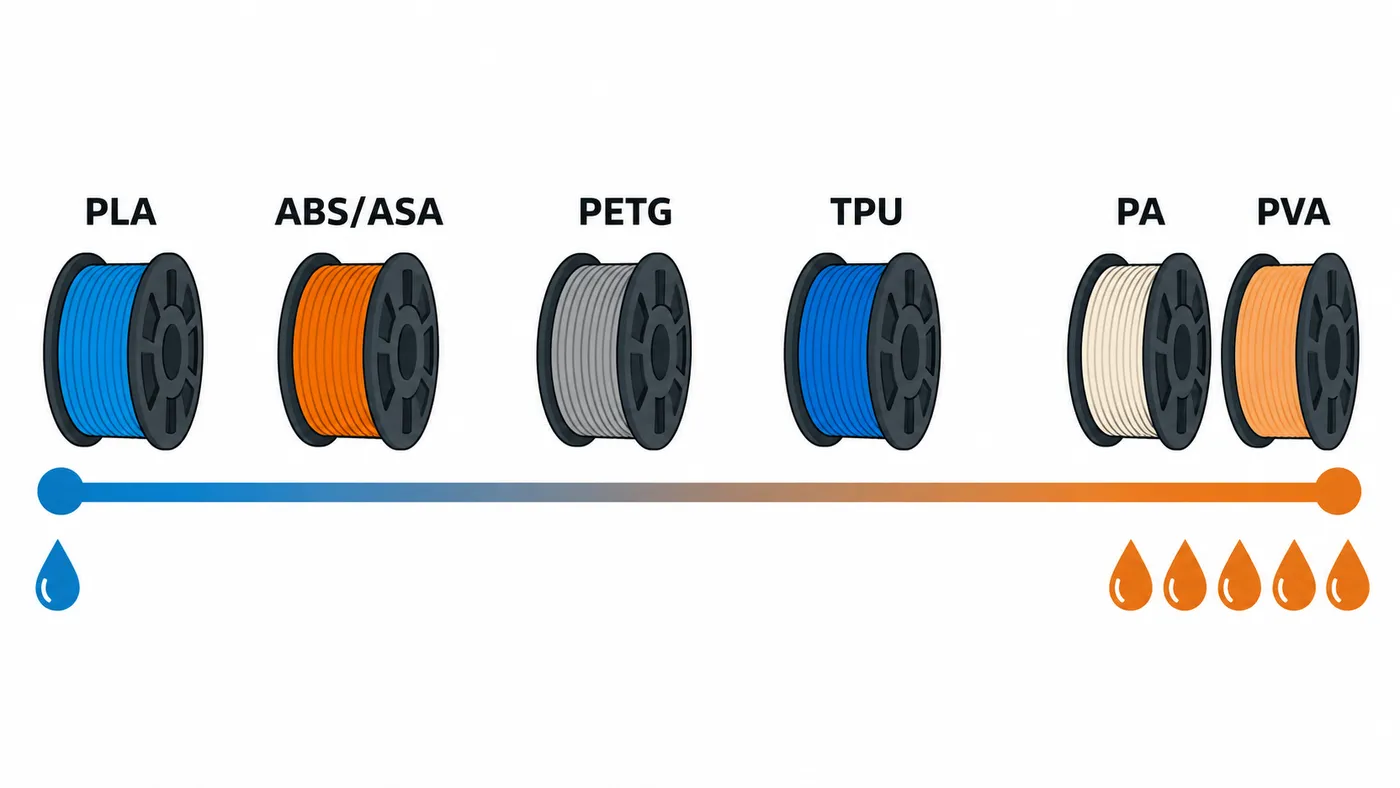
No todos los plásticos se comportan igual. Esta es la sensibilidad aproximada de los más habituales:
- PLA: absorbe poco y lentamente. Aguanta semanas al aire en un clima seco, pero en zonas húmedas acaba dando hilos y volviéndose quebradizo.
- PETG: absorbe más que el PLA y lo nota enseguida en forma de hilos y gotas. Es el caso más común de «mi PETG da muchos hilos».
- TPU: muy higroscópico. Húmedo, burbujea y se vuelve casi imposible de controlar.
- Nylon (PA): el campeón. Puede empezar a absorber agua en cuestión de horas; lo ideal es imprimirlo directamente desde un secador.
- ABS y ASA: sensibilidad moderada, algo menor que el PETG.
- PVA y otros solubles: extremadamente sensibles, se estropean si se dejan fuera.
Si quieres comparar estos materiales en otros aspectos, tienes la guía de tipos de filamento 3D.
Temperaturas y tiempos de secado orientativos
La regla es sencilla: calor suficiente para sacar el agua, pero sin llegar a ablandar el plástico. Si la bobina se deforma, las espiras se pegan entre sí y el filamento queda inservible.
| Material | Temperatura | Tiempo | Observaciones |
|---|---|---|---|
| PLA | 45–50 °C | 4–6 h | Ablanda hacia los 55–60 °C: no te pases |
| PETG | 60–65 °C | 4–6 h | El que más agradece un secado regular |
| ABS / ASA | 65–80 °C | 4–6 h | Tolera bien el calor |
| TPU | 45–55 °C | 4–8 h | Mejor tiempo largo que temperatura alta |
| Nylon (PA) | 70–80 °C | 8–12 h | Imprime desde la caja seca si puedes |
| PC | 70–80 °C | 6–8 h | Muy sensible a la hidrólisis |
| PVA | 45–55 °C | 4–6 h | Guárdalo siempre sellado |
Estos valores son orientativos. Cada fabricante publica los suyos y pueden variar según la mezcla, así que, si la ficha técnica de tu bobina indica otra cosa, manda la ficha.
Dos detalles que marcan la diferencia:
- Bobinas de cartón: aguantan bien hasta unos 60–70 °C, pero pueden soltar fibras o deformarse. En temperaturas altas, rebobina a una bobina de plástico resistente o usa un aro adaptador.
- Bobinas de plástico: algunas son del mismo material que el filamento o de plásticos que se ablandan antes que el nylon. Si vas a secar a 80 °C, comprueba que la bobina lo soporta.
Secador dedicado, horno o cama caliente
Secador de filamento
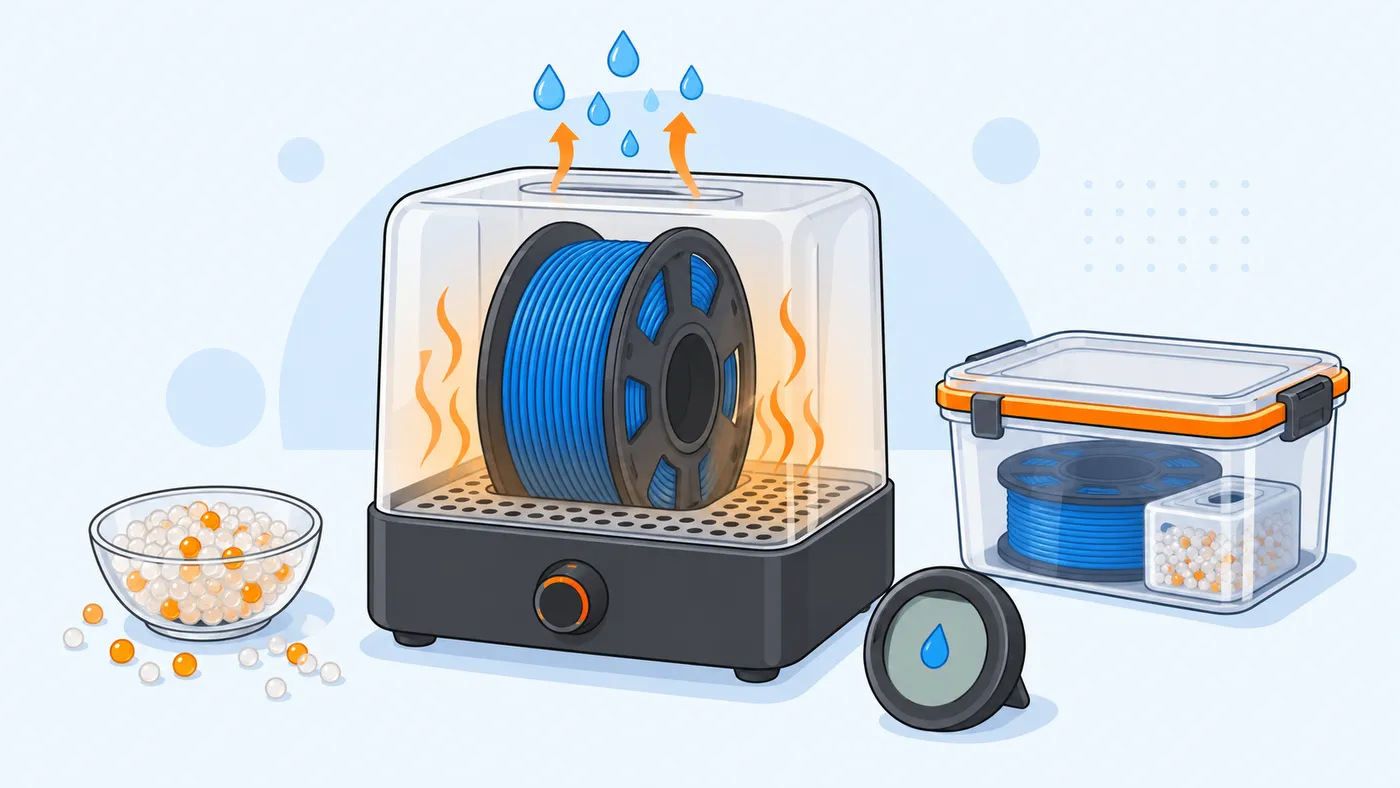
Es la opción más cómoda y segura. Mantiene una temperatura estable, suele tener temporizador y muchos permiten imprimir directamente desde dentro, con el filamento saliendo por un orificio. Para nylon, TPU o PVA es casi imprescindible.
Su limitación: muchos modelos económicos no alcanzan más de 55–70 °C reales. Para PLA, PETG y TPU sobra; para nylon o PC quizá necesites más tiempo.
Horno de cocina
Funciona, pero tiene riesgos reales:
- Termostato impreciso: muchos hornos oscilan 10–20 °C por encima y por debajo de lo marcado, y a temperaturas bajas todavía son menos fiables. Un pico puede fundir una bobina de PLA.
- Resistencias cercanas: el calor radiante de la resistencia superior o inferior deforma la zona más próxima de la bobina.
- Uso con alimentos: no es buena idea calentar plásticos y aditivos en el mismo horno donde cocinas.
Si aun así lo usas, mete un termómetro independiente, precalienta, deja la puerta entreabierta para que salga el vapor y no lo pierdas de vista. Nunca uses el microondas: calienta de forma desigual y la bobina puede llevar piezas metálicas.
Cama caliente o deshidratador de alimentos
Un deshidratador de alimentos con control de temperatura es una alternativa barata muy usada: aire caliente suave y circulante, justo lo que hace falta. Hay que recortar las bandejas para que quepa la bobina.
Poner la bobina sobre la cama caliente tapada con una caja de cartón funciona en apuros para PLA, pero el calor solo llega por un lado y tarda mucho más.
Cómo guardar el filamento seco
Secar es la mitad del trabajo. Si devuelves la bobina a la estantería, en unas semanas vuelves a estar igual.
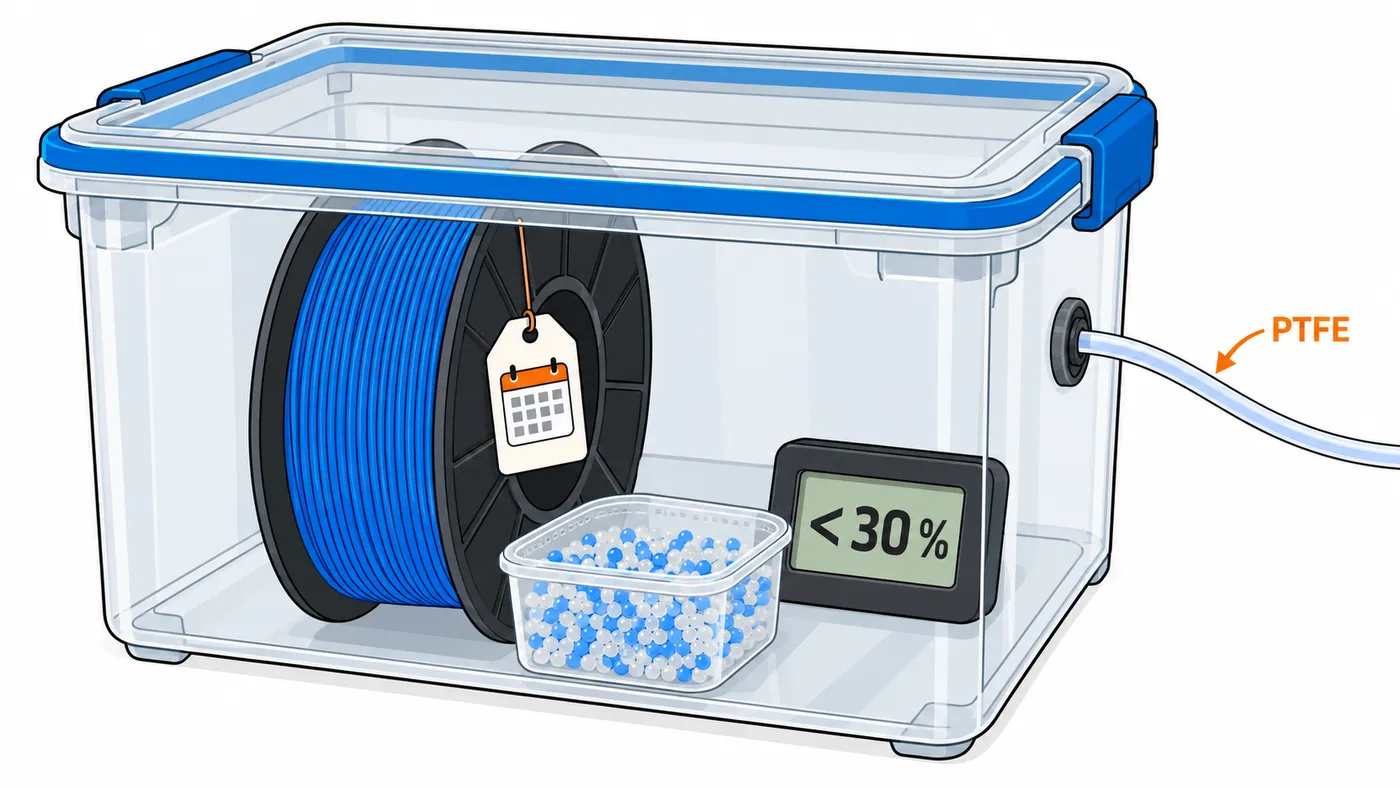
- Recipiente estanco: una caja de plástico con tapa de junta de goma o bolsas con cierre y válvula de vacío.
- Gel de sílice: un puñado de bolsitas o un recipiente abierto con bolitas sueltas. Mejor el gel indicador, que cambia de color cuando está saturado (por ejemplo, de naranja a verde, según el tipo).
- Higrómetro: uno digital barato dentro de la caja te dice si el ambiente está seco. Como referencia, por debajo del 20–30 % de humedad relativa el filamento se mantiene en buen estado.
- Regenera la sílice: cuando se satura, se seca en el horno o en el secador. Consulta la temperatura que admite el tuyo; el gel indicador suele aguantar menos que el blanco.
- Etiqueta las bobinas con la fecha del último secado. Te ahorrará dudas cuando algo empiece a fallar.
Para materiales muy higroscópicos, lo ideal es imprimir desde la caja seca, pasando el filamento por un tubo de PTFE hasta el extrusor.
Errores habituales
- Secar a demasiada temperatura para acabar antes. La bobina se deforma y las espiras se sueldan. Es mejor más tiempo a menos temperatura.
- Secar unos minutos. El agua está dentro del filamento, no en la superficie; necesita horas para salir.
- Confundir humedad con retracción mal ajustada. Si los hilos aparecen de golpe con una bobina que antes iba bien, seca antes de cambiar parámetros. Si ya está seca, entonces sí, revisa la retracción.
- Guardar la sílice saturada. Si ya no absorbe, solo ocupa espacio. Fíjate en el color o en el higrómetro.
- Dejar el nylon en la impresora toda la noche. Al día siguiente ya ha absorbido agua. Imprime desde el secador o guárdalo al terminar.
- Pensar que una bobina nueva está seca. Suele venir sellada con desecante, pero no siempre llega perfecta. Si da síntomas desde el principio, sécala igual.