Elegir filamento es la decisión que más condiciona una pieza impresa: su resistencia, cuánto aguanta el calor y lo difícil que será imprimirla. En esta guía comparamos los seis materiales más habituales en impresión FDM con sus temperaturas, ventajas, problemas y usos típicos.
Está pensada para quien empieza con PLA y quiere saber cuándo tiene sentido dar el salto a otro material.
En resumen
- PLA es el más fácil y el punto de partida; se deforma con el calor a partir de unos 55–60 °C.
- PETG es el paso lógico para piezas funcionales: más tenaz y resistente a la temperatura, sin necesidad de cerramiento.
- ABS, ASA y nylon necesitan cama muy caliente y, en la práctica, impresora cerrada.
- TPU es flexible y pide imprimir despacio, mejor con extrusor direct drive.
Tabla comparativa de filamentos
Los rangos de temperatura son los que indica la guía de materiales de Prusa Research, contrastados con la de Bambu Lab. Cada fabricante ajusta su fórmula, así que el valor exacto de tu bobina está siempre en la etiqueta.
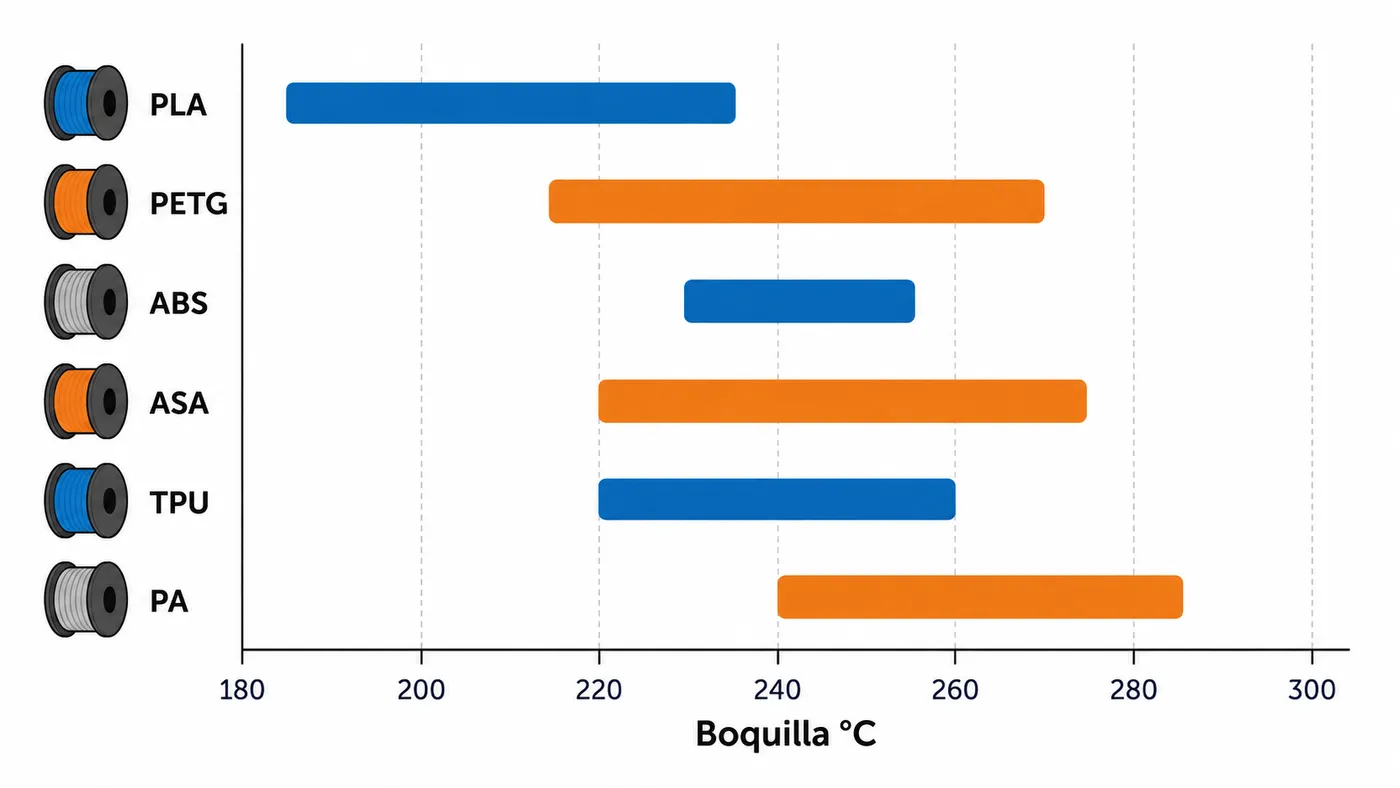
| Material | Boquilla (°C) | Cama (°C) | Dificultad | Resistencia mecánica | Aguanta calor | Cerramiento |
|---|---|---|---|---|---|---|
| PLA | 185–235 | 50–60 | Muy fácil | Rígido pero frágil | Bajo | No |
| PETG | 215–270 | 70–90 | Fácil | Tenaz, algo flexible | Medio | No |
| ABS | 230–255 | 95–110 | Media-alta | Buena, resiste impactos | Alto | Recomendado |
| ASA | 220–275 | 90–110 | Media-alta | Similar al ABS | Alto | Recomendado |
| TPU | 220–260 | 40–85 | Media | Flexible, muy tenaz | Medio | No |
| Nylon (PA) | 240–285 | 70–115 | Alta | Muy alta, resiste desgaste | Alto | Recomendado |
Dos matices importantes sobre la tabla:
- Las temperaturas de cama dependen de la superficie. Bambu Lab, por ejemplo, recomienda entre 35 y 65 °C para PLA en sus placas con pegamento.
- «Aguanta calor» se refiere a cuánto tarda la pieza en ablandarse. Un soporte de PLA dentro de un coche al sol en verano se deforma; uno de ASA no.
PLA: el filamento para empezar
El PLA (ácido poliláctico) se imprime a baja temperatura, apenas se contrae al enfriarse y casi no hace warping. Por eso es el material por defecto en casi todas las impresoras.
- Ventajas: fácil, barato, muchos colores y acabados (seda, mate, madera).
- Inconvenientes: frágil ante golpes y se ablanda pronto con el calor.
- Usos: prototipos, figuras, organizadores, maquetas, piezas de interior que no soporten carga.
- Ventilador de capa: al máximo, salvo en la primera capa.
PETG: la opción funcional sin complicaciones
El PETG es pariente del plástico de las botellas. Es más tenaz que el PLA (se dobla antes de romperse) y aguanta más temperatura.
- Ventajas: resistente, buena adherencia entre capas, buena resistencia química y a la humedad ambiental.
- Inconvenientes: tiende a hacer hilos y a pegarse demasiado a algunas camas. En PEI liso conviene usar una capa de pegamento en barra o laca como separador.
- Usos: soportes, carcasas, piezas mecánicas, piezas de exterior con poca exposición al sol.
- Ventilador de capa: moderado (entre el 30 y el 50 % suele ir bien).
Si notas hilos al pasar de PLA a PETG, revisa nuestra guía de retracción.
ABS: resistente, pero exige cerramiento
El ABS es el plástico de las piezas LEGO y de muchas carcasas de electrodomésticos. Aguanta bien el calor y los golpes, y se puede alisar con vapor de acetona.
- Ventajas: resistencia térmica, se lija y se pinta bien.
- Inconvenientes: se contrae mucho al enfriarse, lo que provoca warping y grietas entre capas. Además desprende olores y partículas al imprimir, así que conviene ventilar la habitación.
- Usos: piezas que van cerca de motores o fuentes de calor, carcasas técnicas.
- Ventilador de capa: bajo o apagado.
Bambu Lab desaconseja imprimir ABS, ASA y nylon en impresoras abiertas cuando las piezas son grandes, porque el aire frío provoca deformaciones.
ASA: el ABS para exterior
El ASA se imprime de forma muy parecida al ABS, pero resiste mucho mejor la radiación ultravioleta. No amarillea ni se vuelve quebradizo al sol.
- Ventajas: estabilidad UV, buena resistencia térmica.
- Inconvenientes: los mismos que el ABS (warping, olores, cerramiento).
- Usos: piezas de exterior, soportes de cámaras, accesorios de coche, piezas de drones.
TPU: flexible y casi indestructible
El TPU es un elastómero: se dobla, se estira y recupera la forma. Su dureza se indica en escala Shore; el más común es el 95A, que se puede imprimir en casi cualquier impresora.
- Ventajas: absorbe impactos, no se rompe, buen agarre.
- Inconvenientes: hay que imprimir despacio (velocidades de 20–30 mm/s son un punto de partida habitual) y con poca retracción. En extrusores Bowden puede doblarse dentro del tubo.
- Usos: fundas, juntas, pies antideslizantes, protectores de hélices.
Nylon (poliamida): el más resistente de la lista
El nylon ofrece la mejor combinación de resistencia, tenacidad y resistencia al desgaste. Por eso se usa para engranajes, bisagras y piezas mecánicas.
- Ventajas: muy resistente a la fricción y la fatiga.
- Inconvenientes: absorbe humedad del aire muy rápido y una bobina húmeda imprime con burbujas, hilos y capas débiles. Necesita secado y conviene imprimirlo desde una caja seca.
- Usos: engranajes, bisagras vivas, piezas sometidas a rozamiento.
- Variantes: el nylon con fibra de carbono (PA-CF) es más rígido y abrasivo, y necesita una boquilla de acero endurecido.
Cómo elegir el filamento en 4 preguntas
- ¿Tiene que soportar carga o golpes? Si no, PLA. Si sí, PETG como primera opción.
- ¿Va a estar cerca de calor o al sol? PETG para calor moderado; ASA si va a estar al sol o en un coche.
- ¿Tiene que ser flexible? TPU.
- ¿Va a sufrir rozamiento continuo? Nylon, si tu impresora llega a la temperatura y puedes mantener el filamento seco.
Ejemplo práctico: un soporte de pared para una bici
- En PLA, aguanta mientras esté en interior, pero puede romperse si recibe un golpe seco al colgar la bici.
- En PETG, flexa un poco ante el golpe y sobrevive. Es la opción razonable.
- En ASA, aguanta además un balcón al sol, pero obliga a usar cerramiento.
Errores habituales
- Usar la temperatura de otro fabricante. Imprime una torre de temperatura con cada material nuevo.
- Ignorar la humedad. PETG, TPU y sobre todo nylon empeoran mucho con la humedad. Guarda las bobinas abiertas en bolsas con desecante.
- Imprimir ABS en una impresora abierta y con corrientes de aire. La pieza se despega o se agrieta.
- Usar PEI liso con PETG sin separador. Puede arrancar trozos de la superficie al despegar la pieza.
- Olvidar el extrusor. Si cambias a materiales que piden más de 240 °C, comprueba que tu hotend lo admite. Muchos hotends con tubo de PTFE hasta la boquilla no deberían pasar de esa temperatura. Más detalles en cambiar el hotend de la Ender 3 por un V6.
Preguntas frecuentes
¿Cuál es el filamento más fácil de imprimir? El PLA. Funciona con cama a 60 °C o incluso sin cama caliente en algunas superficies.
¿Puedo imprimir PETG en una impresora sin cerramiento? Sí. El PETG no necesita cámara cerrada, aunque conviene evitar corrientes de aire directas.
¿El TPU funciona en una Ender 3 de serie? El TPU 95A sí, imprimiendo despacio y con poca retracción. Un extrusor metálico ayuda a que el filamento no se doble.