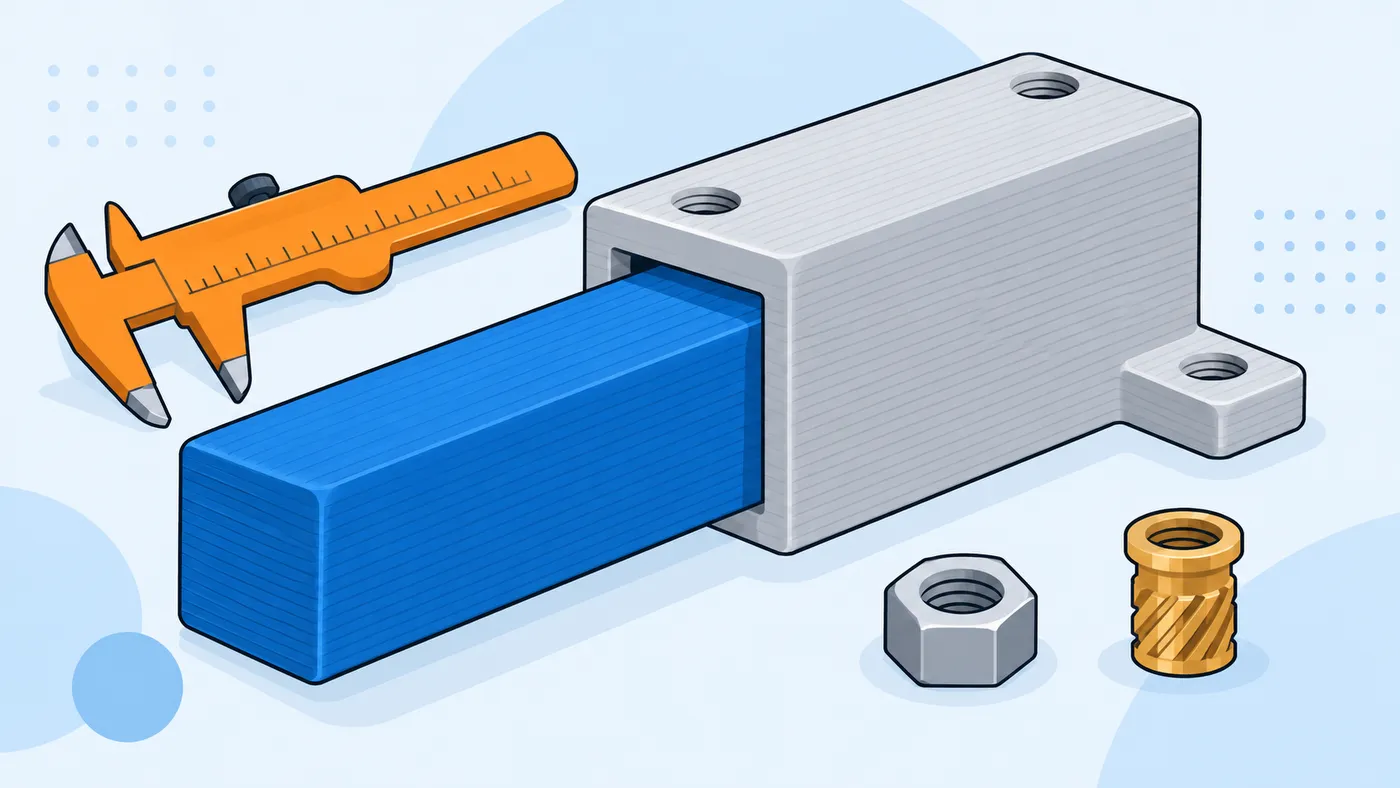
Una pieza impresa casi nunca sale con las medidas exactas del modelo: los agujeros salen algo más pequeños y los salientes algo más grandes. En esta guía aprenderás qué holgura dejar en cada tipo de unión, cómo dimensionar agujeros para tornillos e insertos térmicos y por qué la orientación de impresión cambia el resultado.
Está pensada para quien diseña sus propias piezas en Fusion, FreeCAD, Onshape o cualquier programa CAD.
En resumen
- En FDM, los agujeros salen más pequeños y los contornos exteriores algo más grandes que en el modelo.
- Como referencia: 0,1 mm de holgura por lado para ajuste a presión, 0,2–0,3 mm para deslizante y 0,4 mm o más para piezas sueltas.
- Antes de un diseño importante, imprime una prueba de tolerancias con tu impresora y tu material.
Por qué las piezas no encajan a la primera
Hay varias causas que se suman:
- Ancho de línea: la boquilla deposita un cordón redondeado que se aplasta y se expande un poco hacia fuera.
- Contracción: el plástico encoge al enfriarse, más en ABS, ASA y nylon que en PLA.
- Agujeros poligonales: el modelo se exporta en STL como triángulos. Un círculo con pocas caras queda inscrito y sale más pequeño.
- Calibración: e-steps o flujo desajustados añaden material de más o de menos.
- Pie de elefante: la primera capa sale más ancha y bloquea encajes en la base.
Por eso la holgura no es un valor universal. Las cifras de esta guía son puntos de partida para una impresora bien calibrada con boquilla de 0,4 mm.
Holgura según el tipo de ajuste
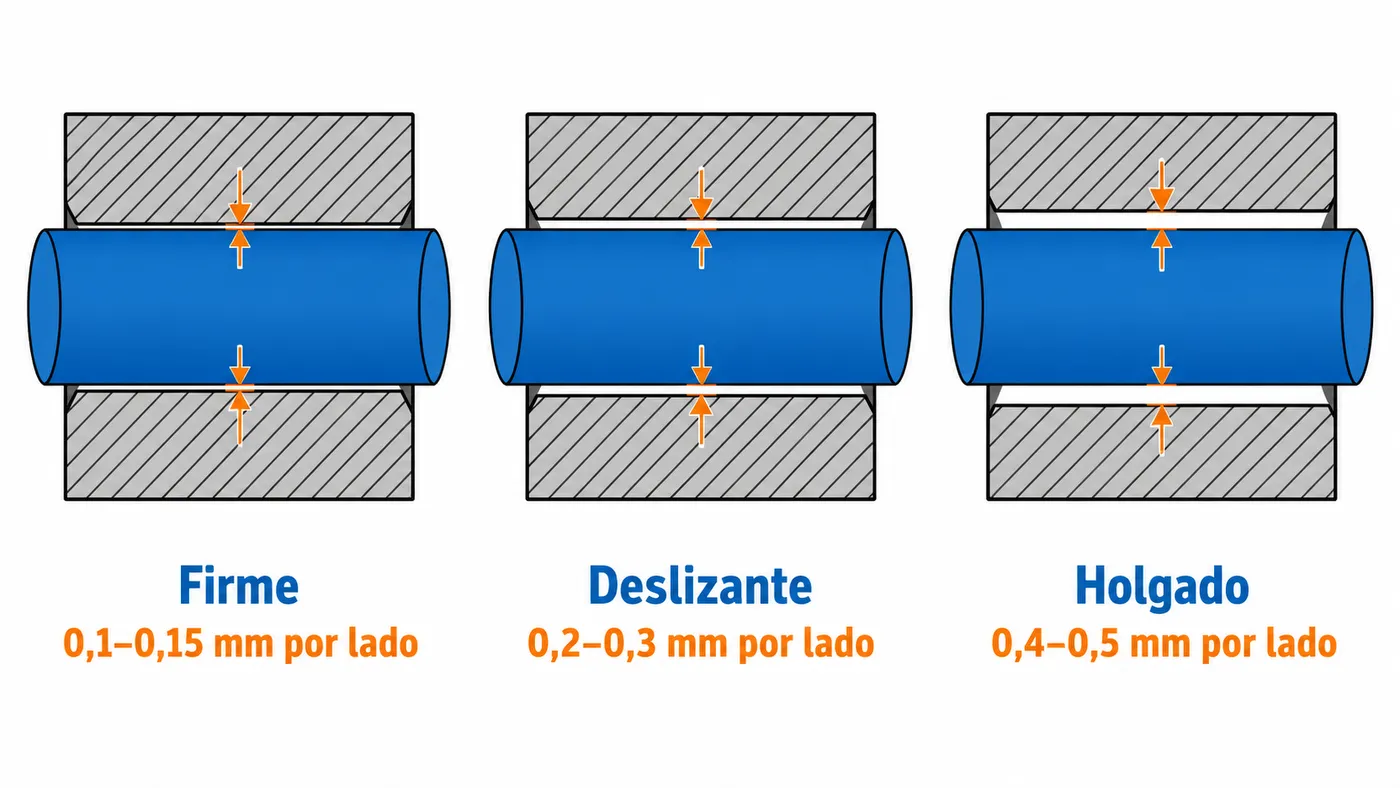
La holgura se indica por lado: si un eje mide 10 mm y quieres 0,2 mm por lado, el agujero debe medir 10,4 mm.
| Tipo de ajuste | Holgura por lado | Comportamiento | Ejemplo |
|---|---|---|---|
| Presión (interferencia) | 0–0,1 mm | Entra con fuerza y no se suelta | Rodamientos, ejes fijos |
| Ajuste firme | 0,1–0,15 mm | Entra a mano con algo de fuerza | Tapas a presión, clips |
| Deslizante | 0,2–0,3 mm | Se mueve suave sin bailar | Cajones, guías, tapas que se quitan |
| Holgado | 0,4–0,5 mm | Se mueve libre, con juego | Bisagras impresas, piezas articuladas |
Un detalle práctico: para ajustes a presión en PLA, que es rígido y frágil, conviene empezar por el lado holgado. El PETG y el TPU toleran más interferencia porque flexan.
Agujeros para tornillos
| Uso | Agujero para M3 | Agujero para M4 | Notas |
|---|---|---|---|
| Paso libre (el tornillo atraviesa) | 3,3–3,4 mm | 4,3–4,5 mm | Gira libre, sin roscar |
| Roscar directamente en el plástico | 2,5–2,8 mm | 3,3–3,6 mm | Mejor con tornillos para plástico; aguanta pocos montajes |
| Tuerca cautiva hexagonal | 5,7–5,8 mm entre caras | 7,2–7,3 mm entre caras | La tuerca M3 mide 5,5 mm entre caras y la M4, 7 mm |
Para que la cabeza del tornillo quede enrasada, añade un avellanado o un rebaje cilíndrico unos 0,4 mm más ancho que la cabeza.
Insertos térmicos
Los insertos térmicos son casquillos de latón con rosca interior que se introducen con un soldador caliente. El plástico se funde alrededor del moleteado y, al enfriarse, queda una rosca metálica que admite muchos montajes.
Las medidas dependen del fabricante. Como ejemplo, la tabla de CNC Kitchen para su inserto M3 × 5,7 mm (estándar) indica:
| Medida | Valor |
|---|---|
| Diámetro del agujero | 4,0 mm |
| Diámetro exterior del inserto | 4,6 mm |
| Longitud del inserto | 5,7 mm |
| Pared mínima alrededor | 1,6 mm |
Reglas generales para diseñar el alojamiento:
- Usa siempre la medida del fabricante de tu inserto: un agujero de otra marca puede quedar flojo o rajar la pieza.
- Haz el agujero algo más profundo que el inserto (alrededor de 1 mm) para que el plástico desplazado tenga sitio.
- Deja suficiente pared: 1,6 mm como mínimo en el caso del M3, y más perímetros en el laminador (3–4) para que haya material macizo alrededor.
- Instala el inserto recto, con la punta del soldador a la temperatura de impresión del material o algo por encima.
Orientación de impresión
La orientación decide la precisión y la resistencia de cada detalle.
Agujeros verticales frente a horizontales
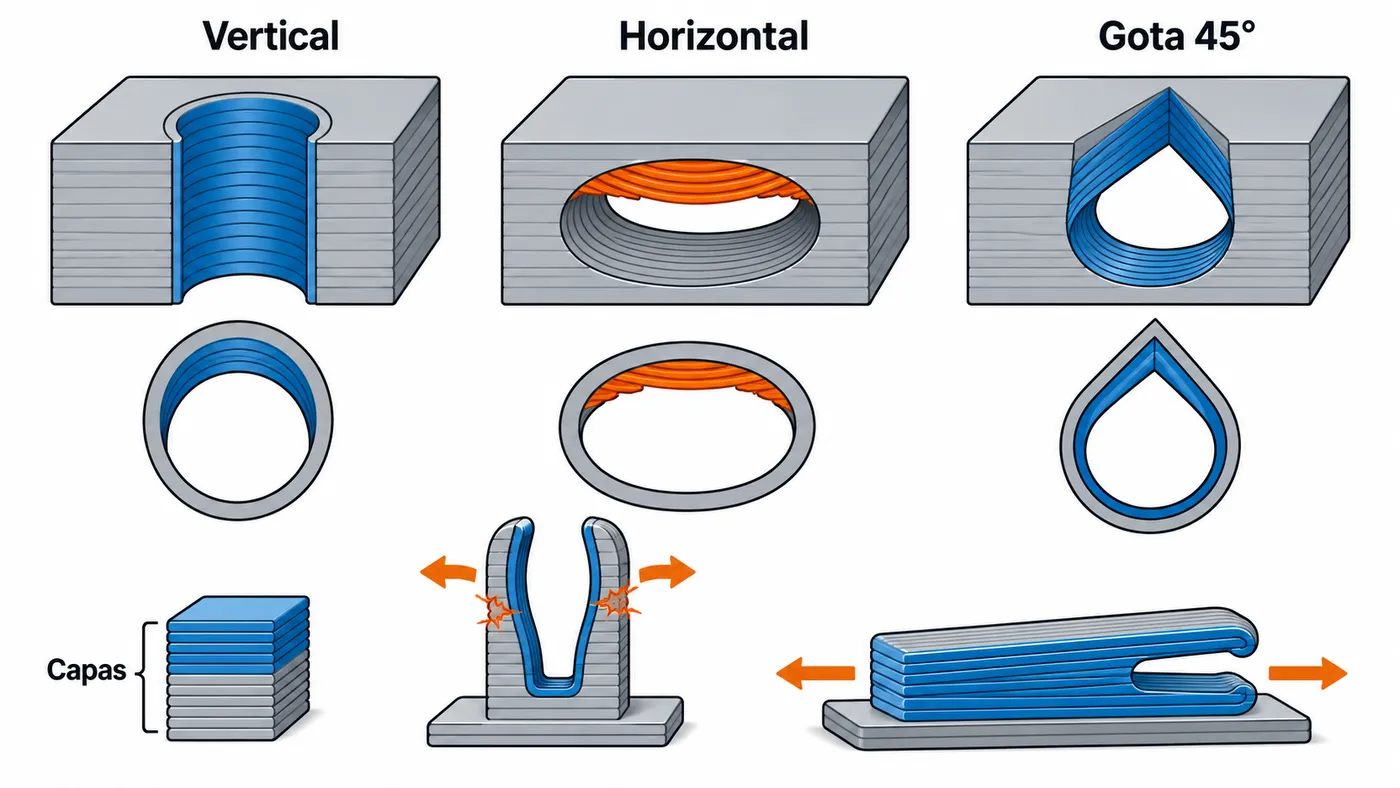
- Agujero vertical (eje perpendicular a la cama): sale redondo y preciso, porque cada capa es un círculo completo.
- Agujero horizontal (eje paralelo a la cama): la parte superior es un voladizo y tiende a caer, así que el agujero sale ovalado y más bajo.
Para agujeros horizontales, diseña una forma de gota (teardrop): la mitad inferior redonda y la superior terminada en punta a 45°. Se imprime sin soportes y el tornillo apoya bien.
Resistencia entre capas
La unión entre capas es el punto más débil de una pieza FDM. Orienta la pieza para que el esfuerzo principal vaya a lo largo de las capas, no separándolas.
- Un clip impreso de pie se rompe por la línea de capa al primer uso; impreso tumbado, flexa sin partirse.
- Un gancho que soporta peso debe imprimirse de lado, de forma que la curva quede en el plano de la cama.
Superficies de encaje
- Evita que una superficie de encaje se apoye sobre soportes: queda rugosa y con medidas impredecibles.
- Si el encaje está en la base, añade un chaflán de 0,3–0,5 mm para compensar el pie de elefante.
Compensación en el laminador
Los laminadores modernos incluyen ajustes para corregir medidas sin tocar el modelo:
- Compensación de agujeros XY (OrcaSlicer) o compensación de tamaño XY (PrusaSlicer): agranda o reduce contornos interiores y exteriores.
- Compensación de pie de elefante: reduce el contorno de la primera capa.
Son útiles para ajustes finos, pero conviene que el diseño ya incluya la holgura: así la pieza funciona en cualquier impresora.
Ejemplo práctico: tapa deslizante para una caja
Una caja con ranuras de 2 mm de ancho para una tapa de 2 mm de grosor:
- Ranura de 2,5 mm de ancho (0,25 mm por lado) para que la tapa deslice.
- Tapa impresa plana sobre la cama para que su grosor sea preciso.
- Chaflán de 0,4 mm en la entrada de la ranura para guiar la tapa.
- Si queda dura, reduce la tapa 0,05 mm en el CAD en lugar de reimprimir la caja.
Errores habituales
- Diseñar a medida exacta. Dos piezas de 10 mm nunca encajan.
- Exportar STL con baja resolución. Los círculos salen con aristas y los agujeros, más pequeños. Aumenta la calidad de exportación.
- Copiar tolerancias de internet sin probarlas. Cada impresora y cada material se comportan distinto.
- Imprimir ejes horizontales sin forma de gota. Salen ovalados y con rebabas.
- Olvidar la contracción de ABS, ASA y nylon en piezas grandes.